Client : Liqun Group | Localisation : Qingdao, Shandong, Chine | Équipements : congélateur IQF à lit fluidisé à trois zones de 7000 kg/h et centrale de réfrigération MYCOM | Application : frites préfrites
Contexte client et exigences du projet
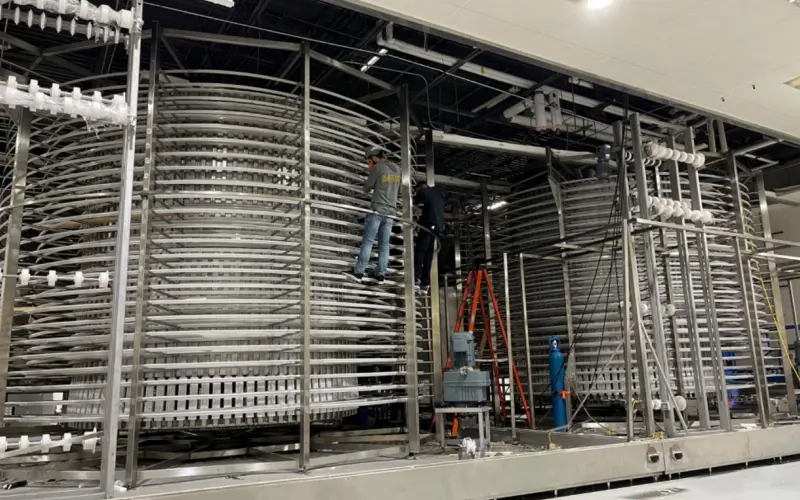
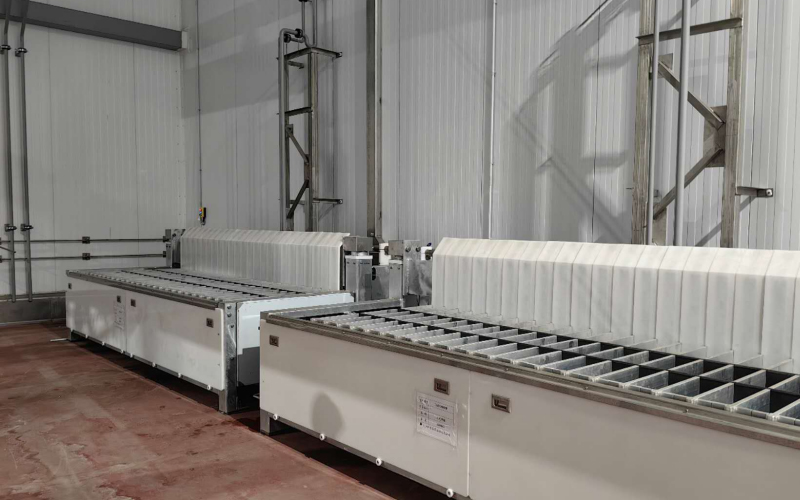
En juin 2024, Square Technology a livré et mis en service l’un des plus grands tunnels de congélation à lit fluidisé IQF (congélation rapide individuelle) de Chine pour Groupe Liqun, l’un des plus grands conglomérats chinois dans les domaines de la grande distribution, de la logistique commerciale et de l’industrie agroalimentaire.
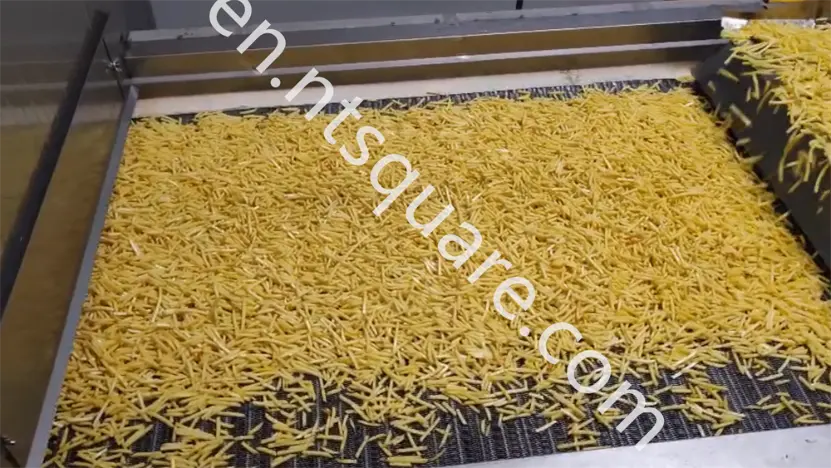
Dans le cadre de l'expansion de sa division de transformation alimentaire à Qingdao, le groupe Liqun avait besoin d'une ligne de congélation IQF en continu capable de traiter 7 tonnes par heure (7 000 kg/h) de frites chaudes et précuites sortant de la ligne de friture et de pré-refroidissement sans s'agglutiner, sans égouttement d'huile ni perte excessive d'humidité.
Procédé de congélation IQF à trois zones sur mesure
Pour faire face à la chaleur sensible élevée et à l’humidité de surface des frites fraîchement précuites, Square Technology a mis au point un tunnel IQF à lit fluidisé spécialisé à trois zones :
- Chambre de pré-refroidissement :
- Température : Contrôlé au-dessus du point de congélation
- Fonction : Élimine la vapeur de surface et la chaleur sensible avant la congélation de la croûte
- Avantage : Empêche l'accumulation importante de givre sur les évaporateurs des congélateurs à basse température
- Chambre de fluidisation pour le refroidissement de la croûte :
- Mécanisme : Un flux d’air froid vertical ascendant à grande vitesse crée une véritable fluidisation
- Fonction : Forme rapidement une fine croûte congelée autour de chaque frite
- Avantage : Sépare immédiatement les frites humides, ce qui empêche leur agglutination, leur adhérence à la bande transporteuse et la déformation de leur forme
- Chambre de surgélation :
- Mécanisme : Circulation d'air équilibrée au niveau du deuxième étage du convoyeur
- Fonction : Réduit la température à cœur de manière uniforme jusqu’à −18 °C
- Avantage : Permet de conserver un extérieur croustillant et un intérieur moelleux avec un minimum de déshydratation
Fonctionnalités avancées d’exploitation et de réfrigération
- Plus de 7 jours de fonctionnement continu grâce au dégivrage séquentiel :
- 7 évaporateurs indépendants logés dans des compartiments isolés
- Le dégivrage séquentiel permet plus de 7 jours de production ininterrompue sans arrêt de la chaîne.
- Des volets d'isolation motorisés empêchent la vapeur chaude issue du dégivrage de pénétrer dans le tunnel de congélation
- Des bacs de drainage inclinés et chauffés empêchent la formation de glace sous les serpentins
- Hygiène automatisée et nettoyage en place (CIP) :
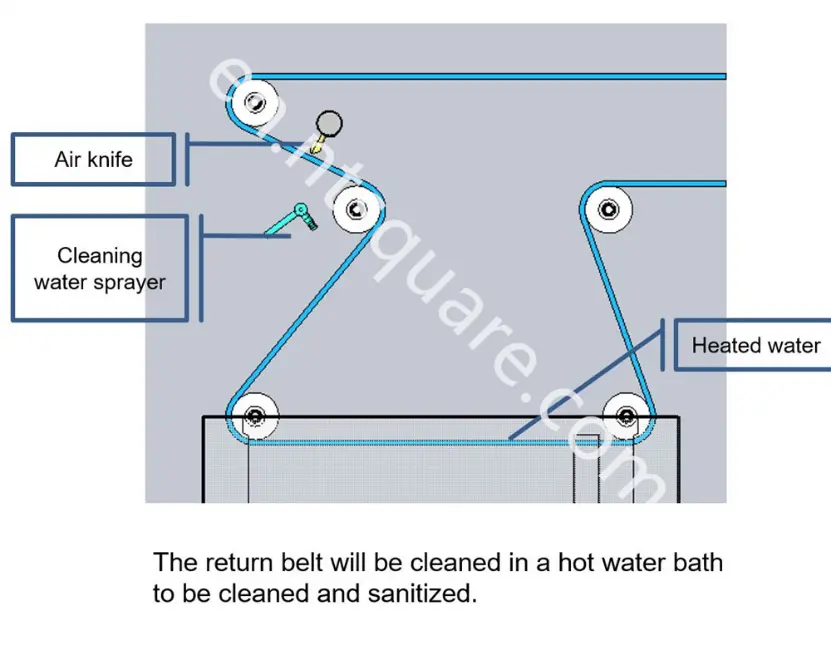
- Laveuse de bande en continu sur le brin de retour et séchoir à air chaud
- Système CIP (Clean-in-Place) intégré pour des cycles automatisés de lavage, de moussage, de rinçage et de séchage
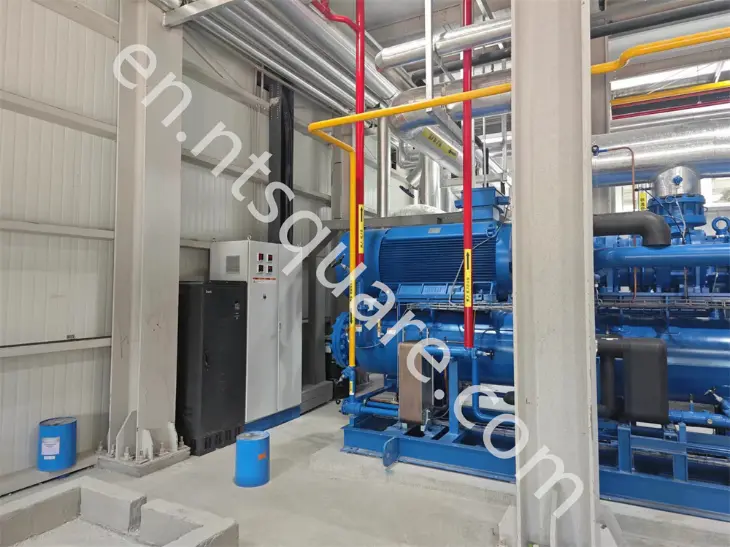
- Système de réfrigération industrielle MYCOM à deux étages :
- Groupe compresseur à vis à deux étages MYCOM (Japon) avec modulation de capacité par variateur de vitesse (VSD) et démarreur progressif
- Système breveté de récupération d’huile garantissant une efficacité maximale de l’échange thermique de l’évaporateur
- Vannes de réfrigération Danfoss, pompes Grundfos, commandes électriques Siemens/Schneider et récipients sous pression certifiés ASME