Résumé du projet
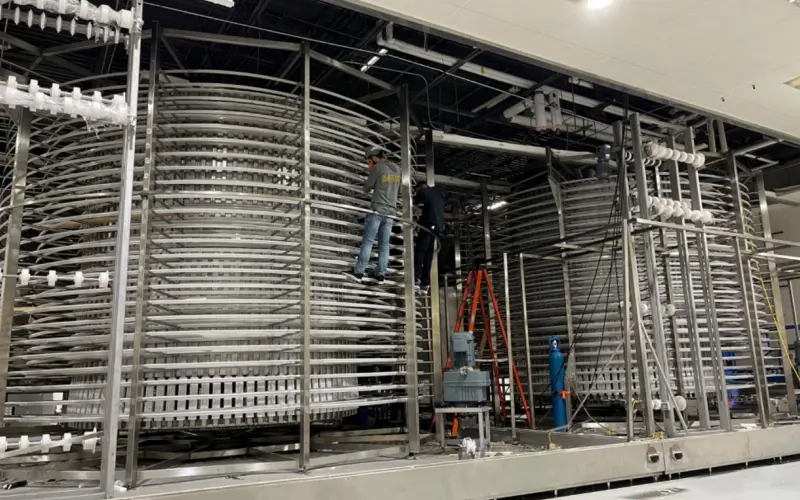
En juillet 2026, nous avons achevé l’installation d’un autre congélateur à spirale à double tambour de grande capacité à Djeddah, en Arabie saoudite. Cette unité est l’un de nos plus grands modèles : elle mesure 15 m de long, 5 m de large et 7 m de haut, et offre une capacité de traitement pouvant atteindre 5 000 kg/h pour les produits avicoles.
Cette installation marque la troisième livraison d’un congélateur à spirale par Square Technology à ce leader mondial de la production avicole. Les trois unités ont été installées dans le même site de production au cours des dernières années. Le client n’a cessé d’exprimer sa grande satisfaction tant quant à la qualité de nos équipements qu’à nos services d’installation sur site.
Compte tenu du calendrier de production serré du client, notre équipe d’installation a travaillé avec diligence, souvent dans des conditions difficiles, et a mené à bien l’ensemble du processus de mise en service en seulement 25 jours. Ce délai d’exécution rapide a permis de réduire considérablement les temps d’arrêt de production liés à l’intégration de la nouvelle ligne.
Phase 1 : conception en gradins à pas élevé
Nous avons conçu le niveau en spirale avec un pas de 135 mm, nettement supérieur à celui des congélateurs à spirale classiques. Cet espacement accru permet d’accueillir une grande variété de produits avicoles, notamment des filets de poulet, des nuggets, des lanières et même des volailles entières, tout en réduisant le risque de blocage ou d’endommagement des produits.
Phase 2 : configuration à quatre évaporateurs
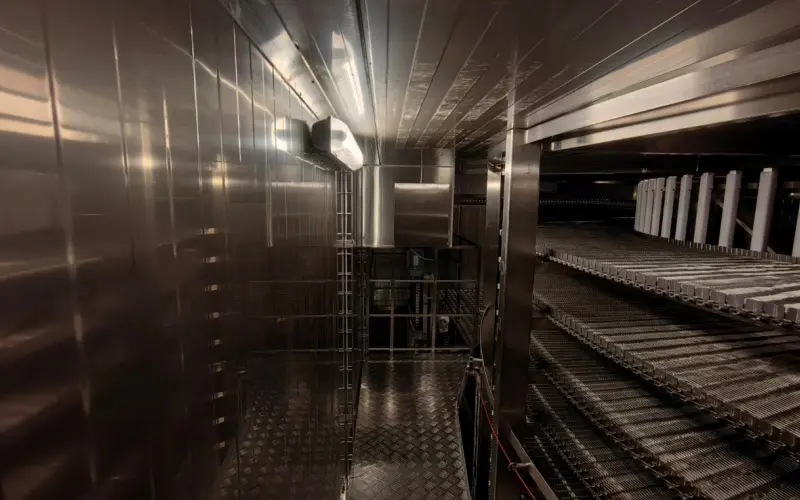
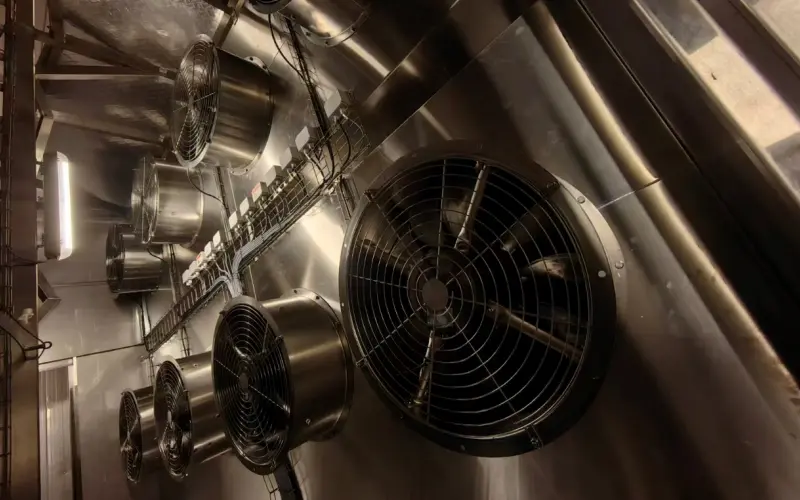
Le système est équipé de quatre évaporateurs, chacun composé de serpentins en acier inoxydable et d’ailettes en alliage d’aluminium. Chaque évaporateur est équipé de quatre ventilateurs, qui génèrent un puissant flux d’air horizontal afin d’assurer un refroidissement rapide et uniforme pour différents types de produits. Lors de l’installation, nous avons interconnecté les quatre évaporateurs sur site. Le client n’a ainsi eu qu’à raccorder la conduite principale d’ammoniac située en haut de l’unité, ce qui a considérablement simplifié le processus final de raccordement et de mise en service.
Phase 3 : Système CIP (nettoyage en place)
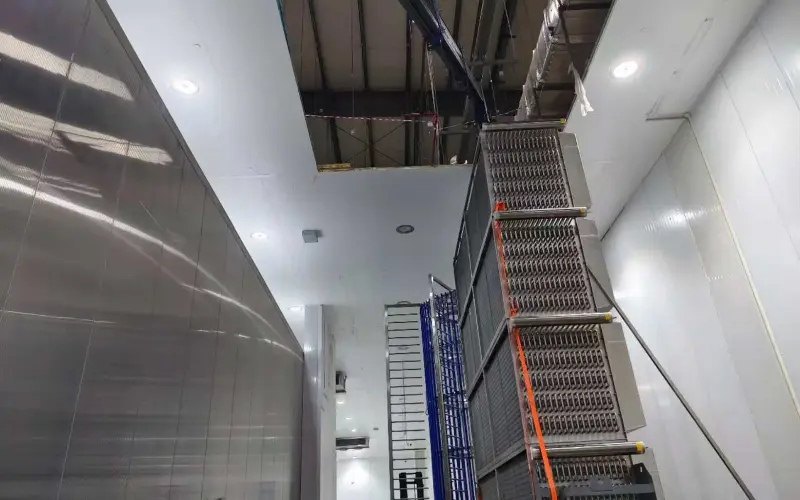
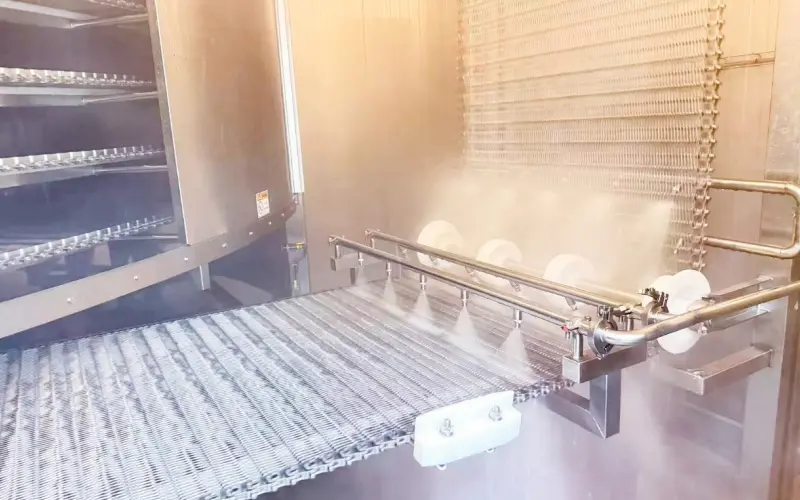
Le système CIP intégré automatise l’ensemble du cycle de nettoyage. Une fois la production terminée, le système pulvérise de l’eau chaude sur les évaporateurs, les ventilateurs, les surfaces intérieures et extérieures de la tour en spirale, la surface de travail du tapis roulant et le plancher. Cette étape est suivie de l’application d’agents nettoyants moussants et d’un rinçage à l’eau. Après la phase de désinfection, le système effectue un rinçage final à l’eau. Les utilisateurs peuvent choisir parmi plusieurs modes de nettoyage préréglés. Une fois le mode sélectionné, la séquence complète de nettoyage s’exécute automatiquement, ce qui réduit le travail manuel tout en garantissant le respect constant des normes d’hygiène.
Phase 4 : Système ADF (dégivrage à l'air)
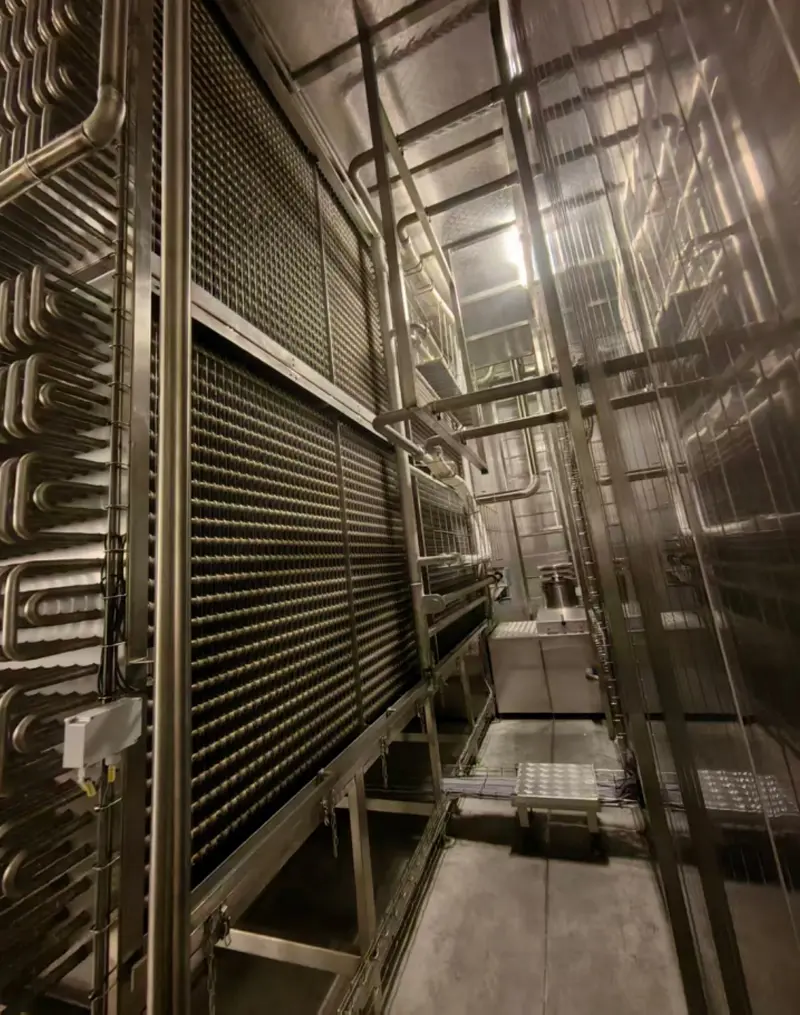
Le système ADF utilise de l'air à grande vitesse pour éliminer rapidement le givre des surfaces de l'évaporateur. Il fonctionne en continu selon un programme prédéfini et couvre toute la surface de l'évaporateur. Cela permet une utilisation plus efficace de l'évaporateur et prolonge la durée de fonctionnement effective entre les cycles de dégivrage.
Dans ce système, un sécheur d’air traite l’air comprimé provenant du compresseur principal. À l’aide de filtres, il atteint un point de rosée sous pression de –40 °C, avec une température de sortie maximale de +30 °C. L’air séché est stocké dans un réservoir d’air, puis acheminé vers des buses de pulvérisation via des électrovannes angulaires à commande électrique. Au fur et à mesure que le mécanisme ADF parcourt l’évaporateur, les buses orientent le flux d’air en conséquence. À la fin de chaque course, un interrupteur de fin de course inverse le sens de rotation du moteur, ce qui inverse également la direction de pulvérisation des buses. Le système ADF s’active automatiquement dès que la température du congélateur descend en dessous du seuil de formation de givre.
Conclusion
Ce projet démontre clairement la capacité de Square Technology à fournir des solutions de congélateurs à spirale de grande capacité, adaptées aux exigences strictes de l’industrie avicole. Il renforce également notre présence et notre réputation grandissantes sur le marché du Moyen-Orient.
Les commandes répétées du client — trois installations au sein d’un même site — témoignent clairement de la fiabilité à long terme, de la stabilité opérationnelle et de la qualité de fabrication supérieure de nos équipements. À l’avenir, nous restons déterminés à fournir au secteur des solutions de congélation toujours plus efficaces, robustes et hygiéniques, qui créent une valeur durable pour nos clients à travers le monde.