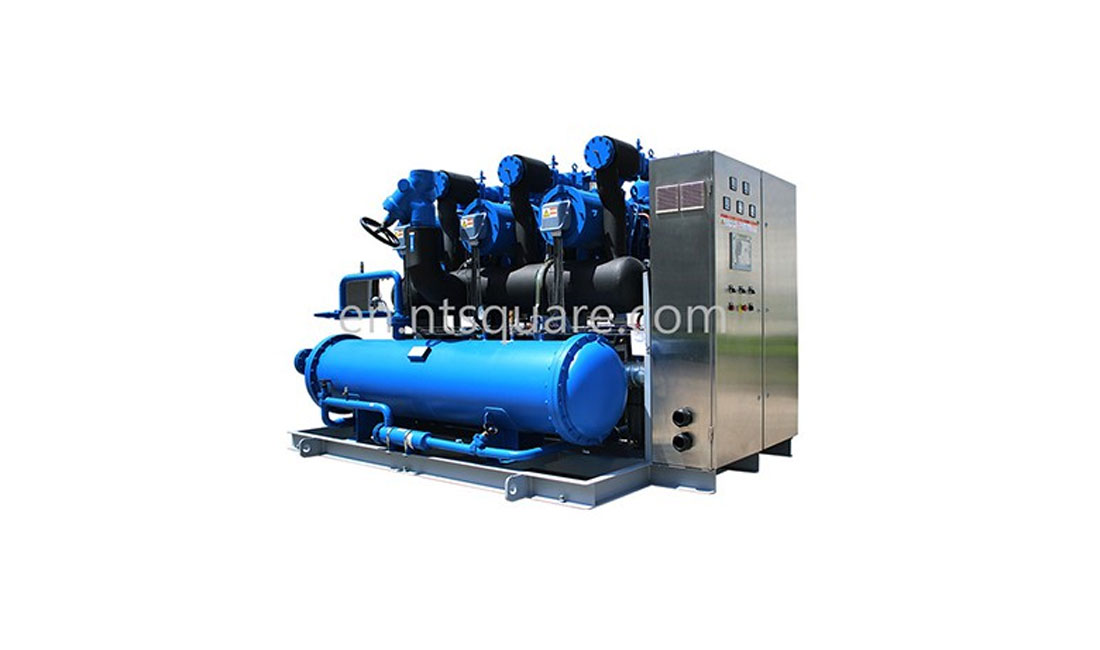
La conception des systèmes modernes de réfrigération à l'ammoniac met l'accent sur un refroidissement sûr, une excellente performance énergétique et un impact environnemental réduit pour les grandes usines agroalimentaires et les entrepôts frigorifiques. L'ammoniac, également appelé R-717, est largement utilisé dans la réfrigération industrielle car il transfère efficacement la chaleur et présente un potentiel d'appauvrissement de la couche d'ozone et un potentiel de réchauffement global nuls.
S'appuyant sur une expérience acquise dans le cadre de projets de réfrigération industrielle et de transformation alimentaire, ce guide explique les principaux choix de conception qui sous-tendent un système de réfrigération à l'ammoniac. Il aborde les types de systèmes, les compresseurs, les échangeurs de chaleur, les méthodes de dégivrage, la sécurité des salles des machines, la détection des fuites, la réduction de la charge, les commandes d'économie d'énergie, l'automatisation, les besoins en matière de transformation alimentaire et les étapes de mise en service. L’objectif est d’aider les ingénieurs et les équipes d’exploitation à évaluer plus clairement les systèmes à l’ammoniac.
Pourquoi l'ammoniac est-il plus performant que les réfrigérants synthétiques dans la réfrigération industrielle à grande échelle ?
L’ammoniac transfère plus de chaleur par kilogramme de réfrigérant que les HFC ou le CO₂. Sa chaleur latente de vaporisation atteint 1 371 kJ/kg à -33 °C. Cela signifie que les compresseurs fournissent moins d’effort pour obtenir la même puissance frigorifique.
Le tableau ci-dessous compare l’ammoniac aux deux alternatives les plus courantes en fonction de facteurs clés de performance et de réglementation :
| Propriété | Ammoniac (R-717) | HFC | CO₂ (R-744) |
| GWP | 0 | 1,000–3,900 | 1 |
| ODP | 0 | 0 | 0 |
| COP industriel type | 4.0–6.0 | 3.0–4.5 | 2.5–4.0 |
| Rendement vs HFC | +15% | Texte de référence | Variable |
| Risque lié à la réduction progressive | Aucun | Haut | Aucun |
Un système à l'ammoniac de 100 tonnes coûte 15 à 20 % plus cher à l'achat qu'un système équivalent à base de HFC. Cependant, ses coûts d'exploitation annuels sont inférieurs de 20 à 30 %. Sur une durée de vie de 20 ans, le coût total de possession est plus avantageux pour l'ammoniac dans la plupart des installations industrielles.
Quelle architecture système choisir pour une installation de réfrigération à l'ammoniac ?
Il existe quatre types principaux de systèmes de réfrigération à l'ammoniac : à expansion directe (DX), à circulation, à suralimentation et en cascade NH₃/CO₂. Le choix approprié dépend de la puissance frigorifique, de la température cible, de la quantité d'ammoniac pouvant être stockée sur site et de la réglementation locale.
La liste ci-dessous décrit chaque type d'équipement et son domaine d'application le plus adapté :
- Expansion directe (DX) : Permet de maintenir une faible charge d’ammoniac. Fonctionne bien pour les systèmes d’une puissance inférieure à 500 kW. Le rendement diminue à grande échelle.
- Systèmes à circulation de fluide : COP élevé. Idéal pour les systèmes de plus de 500 kW. Nécessite des séparateurs de liquide et des équipements de gestion de l'huile.
- Surcharge (recirculation par pompe) : Pompe le fluide frigorigène à un débit 2 à 4 fois supérieur au taux d’évaporation. Améliore le transfert thermique au niveau de l’évaporateur. Couramment utilisé dans les circuits des congélateurs à spirale IQF.
- Système en cascade NH₃/CO₂ : L’ammoniac assure le côté chaud. Le CO₂ assure le côté froid. Permet de réduire de 60 à 80 % la charge d’ammoniac sur site.
La conception en cascade NH₃/CO₂ est de plus en plus souvent spécifiée pour les nouvelles installations de transformation alimentaire, en particulier sur les marchés où la réglementation relative aux charges sur site est stricte. Elle permet de conserver les avantages de l’ammoniac en termes d’efficacité tout en réduisant les stocks sur site de 60 à 80 %. Dans les régions où les limites de charge sont moins restrictives, les systèmes à ammoniac direct restent le choix dominant. Ces deux approches permettent aux installations de rester en dessous du seuil PSM de l’OSHA, fixé à 10 000 livres (4 536 kg).
Comment les caractéristiques techniques des compresseurs et des échangeurs de chaleur influencent-elles les performances d'un système à l'ammoniac ?
Le type de compresseur et la conception de l’échangeur de chaleur déterminent le coefficient de performance (COP), la fréquence des cycles de dégivrage et la charge totale de fluide frigorigène. Ces choix doivent être effectués dès la phase de conception — les modifier par la suite coûte cher.
Sélection et mise en série des compresseurs
Les compresseurs à vis équipés de variateurs de fréquence (VFD) constituent la norme pour les grands systèmes à l’ammoniac. Ils fonctionnent efficacement entre 40 et 100 % de leur capacité nominale. En dessous de -30 °C, la compression en deux étages réduit le taux de compression par étage. Cela améliore le COP de 8 à 12 % par rapport aux conceptions à un seul étage. Le fonctionnement en parallèle de plusieurs compresseurs ajoute une capacité de secours et permet aux opérateurs d’adapter la puissance de sortie à la charge réelle du processus.
Conception d'échangeurs de chaleur
L'expansion hydraulique des tubes permet un ajustement plus serré entre le tube et l'ailette que l'expansion mécanique. Cela garantit un transfert de chaleur plus homogène sur l'ensemble du serpentin. Un pas variable des ailettes ralentit la formation de givre à la surface des serpentins. Cela permet d’allonger la durée entre deux cycles de dégivrage jusqu’à 30 %. Les principaux fabricants utilisent des logiciels de simulation d’échangeurs de chaleur pour optimiser la géométrie de l’évaporateur en fonction de chaque application spécifique.
Choix de la méthode de décongélation
La méthode de décongélation a une incidence sur la consommation d’énergie, la durée du cycle et la stabilité de la température des produits. Les trois principales options sont présentées ci-dessous :
- Dégivrage par gaz chaud : La plus économe en énergie. Idéale pour les environnements de transformation alimentaire où les dégivrages sont fréquents.
- Dégivrage à l'eau : Temps de cycle rapide. Fonctionne bien lorsque les charges de produits sont importantes.
- Dégivrage électrique : C'est le système qui consomme le plus d'énergie. Il n'est pratique que pour les petits systèmes ou les applications nécessitant un dégivrage peu fréquent.
Comment intégrer la sécurité dans la conception d'un système de réfrigération à l'ammoniac ?
La sécurité doit être intégrée au système dès le début du processus de conception. L’odeur de l’ammoniac devient perceptible à des concentrations aussi faibles que 5 ppm — bien en dessous de la limite d’exposition admissible fixée par l’OSHA, qui est de 50 ppm. Cela offre aux travailleurs un avertissement précoce naturel avant que l’exposition n’atteigne des niveaux dangereux. Cela leur procure un avertissement précoce naturel que les fluides frigorigènes synthétiques inodores ne peuvent pas fournir.
Des couches de sécurité spécialement conçues renforcent cette propriété naturelle. Le tableau ci-dessous présente chaque couche et ses exigences au stade de la conception :
| Couche de sécurité | Spécifications de conception |
| Ventilation de la salle des machines | Conçus pour éliminer les concentrations dangereuses en moins de 4 minutes |
| Capteurs de détection de fuites | Alarmes à 25 ppm (avertissement), 150 ppm (alarme), 300 ppm (arrêt) |
| Vannes d'isolement automatiques | Fermer automatiquement lorsqu'une alarme se déclenche |
| Aide d'urgence | Évacuation vers une fosse d'absorption d'eau |
| Réduction des coûts | La conception en cascade réduit les stocks sur site de 60 à 80 %. |
La réduction de la charge d’ammoniac grâce au choix de l’architecture constitue la stratégie de réduction des risques la plus efficace disponible au stade de la conception. La diminution des stocks sur site permet également de réduire les coûts d’assurance et de simplifier les formalités administratives liées à la conformité aux normes OSHA PSM et aux cadres nationaux équivalents.
Quelles stratégies d’efficacité énergétique s’appliquent spécifiquement à la conception des systèmes de réfrigération à l’ammoniac ?
Quatre stratégies de conception permettent d'optimiser l'efficacité des systèmes à l'ammoniac : le contrôle de la pression de tête flottante, la compression en deux étages, l'intégration d'un variateur de fréquence (VFD) et la récupération de chaleur des gaz de refoulement. Chacune d'entre elles cible un point différent du cycle frigorifique.
Le régulateur de pression à tête flottante ajuste la pression de condensation en fonction de la température du bulbe humide extérieur, au lieu de maintenir une valeur fixe. Ce simple changement améliore le COP saisonnier de 8 à 15 %. Les variateurs de fréquence (VFD) installés sur les compresseurs, les pompes et les ventilateurs réduisent la consommation d’énergie pendant les périodes de charge partielle. Les conditions de charge partielle représentent 60 à 70 % des heures de fonctionnement annuelles dans la plupart des usines agroalimentaires.
La récupération de chaleur consiste à extraire l’énergie thermique des gaz de refoulement du compresseur, dont la température est comprise entre 70 °C et 90 °C. Les usines peuvent utiliser cette chaleur pour le chauffage des locaux, la production d’eau chaude ou les circuits de dégivrage. Un système de récupération de chaleur bien conçu permet de couvrir 15 à 25 % des besoins totaux en énergie thermique d’une installation.
Comment les systèmes de contrôle et les exigences en matière d'automatisation influencent-ils la conception des systèmes de réfrigération à l'ammoniac ?
L’architecture du système de contrôle doit être définie avant le début des travaux. L’emplacement des capteurs, le choix des vannes et l’infrastructure électrique en dépendent tous. L’ajout ou la modification des systèmes de contrôle après la mise en service augmente les coûts du projet de 30 à 50 %.
Les modèles modernes utilisent des contrôleurs basés sur des automates programmables (PLC) pour surveiller plusieurs zones de température en temps réel. Les opérateurs peuvent visualiser l’état des équipements, les températures des zones et les alertes de panne sur un seul écran. Des programmes préréglés permettent aux systèmes de modifier automatiquement les paramètres de congélation lorsque le type de produit change. L’intégration SCADA relie le système à une plateforme de surveillance à distance, ce qui permet aux ingénieurs de diagnostiquer les pannes sans se rendre sur site. Comprendre Pannes courantes des congélateurs Cela aide les équipes à réagir plus rapidement lorsqu'une alarme se déclenche.
La maintenance prédictive basée sur l’IoT surveille les vibrations, les chutes de pression et le courant des moteurs. Les systèmes utilisant la maintenance prédictive active réduisent les temps d’arrêt imprévus de 25 à 40 % par rapport aux calendriers de maintenance fixes.
Quels paramètres de conception changent lorsque la réfrigération à l'ammoniac est utilisée dans des applications de transformation alimentaire ?
Les systèmes de transformation alimentaire nécessitent des surfaces d’évaporateur hygiéniques, des stratégies de dégivrage adaptées aux niveaux d’humidité et une capacité de réfrigération dimensionnée en fonction des vitesses de congélation spécifiques à chaque produit. Ces exigences diffèrent de celles d’un entrepôt frigorifique standard.
Systèmes de congélateurs à spirale IQF
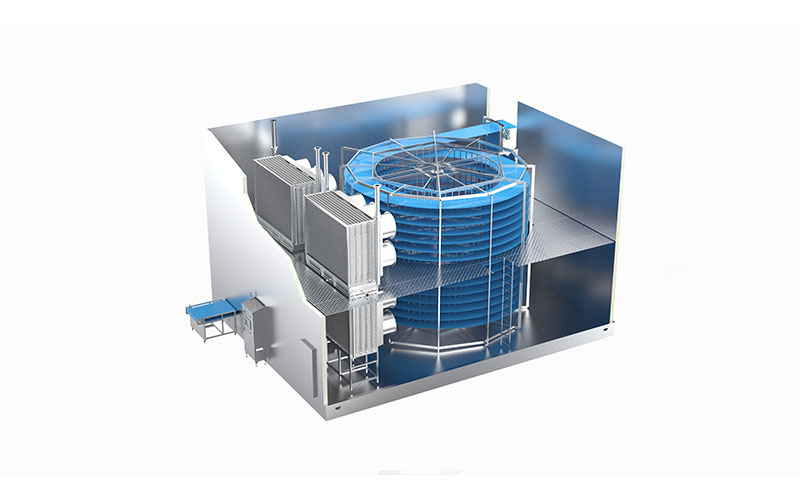
IQF congélateurs à spirale Ces équipements nécessitent des températures d’évaporation comprises entre -35 °C et -40 °C. Ils fonctionnent en continu avec des débits de 1 à 7 tonnes par heure. Les circuits d’ammoniac à suralimentation sont largement utilisés dans les congélateurs à spirale IQF. Ils maintiennent les surfaces des serpentins entièrement mouillées et assurent la stabilité de la température des produits sur toute la longueur du tapis. Les systèmes à circulation d’ammoniac remplissent une fonction similaire dans les installations de plus grande envergure. La conception du flux d’air détermine l’uniformité avec laquelle l’air froid atteint le produit. Les congélateurs à spirale industriels utilisent différents schémas de circulation d’air — horizontaux, verticaux ou hybrides — en fonction du type de produit et de la largeur du tapis. L’objectif est de minimiser les variations de température sur l’ensemble du parcours du tapis et de réduire la déshydratation du produit pendant le cycle de congélation.
Paramètres spécifiques par catégorie d'aliments
Chaque catégorie d'aliments impose des exigences différentes en matière de température, d'humidité et d'hygiène. Le tableau ci-dessous présente les principaux paramètres de conception pour les applications courantes de transformation alimentaire :
| Application | Température du système/de stockage | Exigence principale en matière de conception |
| Fruits de mer IQF | -18 °C (évaporateur : de -35 °C à -40 °C) | Revêtements résistants à la corrosion ; cycles de dégivrage fréquents |
| Refroidissement en spirale pour la boulangerie | +2 °C à +10 °C | Contrôle de l'humidité ; flux d'air à faible vitesse |
| Transformation de la viande | De -18 °C à -25 °C | Conception hygiénique des évaporateurs ; séparation des zones selon le système HACCP |
| Produits laitiers | +2 °C à +4 °C | Stabilité de la température à ±0,5 °C près |
| Entrepôts frigorifiques à températures multiples | -25 °C à +10 °C | Circuits de réfrigérant distincts pour chaque zone de température |
Quelles étapes de mise en service permettent de vérifier qu’un système de réfrigération à l’ammoniac fonctionne conformément à sa conception ?
La mise en service permet de vérifier que le système installé correspond bien à la conception initiale avant qu'il ne traite le moindre produit. Le fait de sauter des étapes entraîne des lacunes en matière de conformité réglementaire et annule les garanties du fabricant.
La séquence requise comprend un essai de pression à 1,5 fois la pression nominale, un chargement contrôlé d’ammoniac, un étalonnage des points de consigne multizones et une vérification des capteurs de fuite à chaque seuil d’alarme. Les opérateurs doivent être titulaires de certifications en cours de validité avant le démarrage. Tous les rapports d’essais doivent être conservés dans les dossiers en vue des inspections réglementaires et des audits d’assurance.
Foire aux questions
Quelle est la charge minimale d'ammoniac pour un système conforme à la norme PSM ?
La réglementation OSHA PSM s'applique lorsqu'un site stocke 10 000 livres (4 536 kg) ou plus d'ammoniac sur place. Les systèmes en cascade NH₃/CO₂ réduisent la quantité stockée sur site de 60 à 80 %, ce qui permet à de nombreuses installations de transformation alimentaire de rester en dessous de ce seuil et d'échapper ainsi à l'ensemble des exigences PSM.
Comment le système en cascade NH₃/CO₂ permet-il de réduire les stocks d'ammoniac sur site ?
Dans un système en cascade, l’ammoniac reste exclusivement dans le circuit de la salle des machines à haute température. Le CO₂ assure la distribution du fluide frigorigène dans l’ensemble de l’usine. Cela permet de confiner l’ammoniac dans un espace contrôlé, éliminant ainsi la présence de tuyauteries de fluide frigorigène dans les zones de production et de stockage.
Quelles normes de l'IIAR régissent la conception des salles des machines de réfrigération à l'ammoniac ?
La norme IIAR 2 définit les normes relatives à l’équipement, à la conception et à l’installation des systèmes à ammoniac en circuit fermé. La norme IIAR 6 couvre l’inspection, les essais et la maintenance. Ces deux normes précisent les débits de ventilation, l’emplacement des capteurs et les exigences relatives aux systèmes d’urgence pour les salles des machines.
Quel COP un système moderne de congélateur à spirale à l'ammoniac atteint-il à -35 °C ?
Un système à l'ammoniac à deux étages alimentant un congélateur à spirale à une température d'évaporation de -35 °C atteint un COP compris entre 2,0 et 2,8. Les variateurs de fréquence (VFD) et le contrôle de la pression de tête flottante maintiennent les performances proches de la limite supérieure de cette plage, quelles que soient les variations des conditions ambiantes.
Les systèmes à l'ammoniac peuvent-ils fournir la chaleur nécessaire au chauffage des locaux ?
Dans les systèmes à l'ammoniac, la température du gaz de refoulement du compresseur atteint 70 °C à 90 °C. Cette chaleur peut être utilisée pour le chauffage des locaux, l'eau chaude industrielle et les circuits de dégivrage. Un système de récupération de chaleur correctement conçu permet de couvrir 15 à 25 % des besoins thermiques totaux de l'installation.