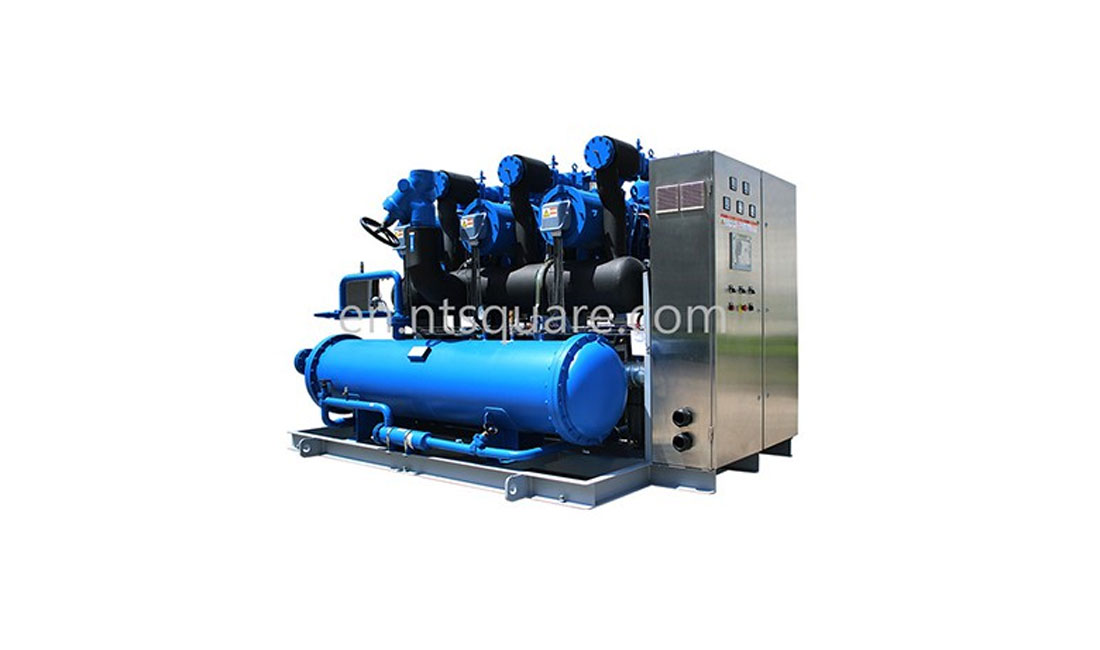
A conceção moderna de sistemas de refrigeração a amoníaco centra-se no arrefecimento seguro, no elevado desempenho energético e num menor impacto ambiental para grandes fábricas de produtos alimentares e instalações de armazenamento a frio. O amoníaco, também designado por R-717, é amplamente utilizado na refrigeração industrial, uma vez que transfere calor de forma eficiente e apresenta potencial de destruição da camada de ozono e potencial de aquecimento global nulos.
Com base na experiência em projetos de refrigeração industrial e de processamento alimentar, este guia explica as principais opções de conceção subjacentes a um sistema de refrigeração a amoníaco. Abrange tipos de sistemas, compressores, permutadores de calor, métodos de descongelação, segurança da sala de máquinas, deteção de fugas, redução da carga, controlos de poupança de energia, automatização, necessidades de processamento alimentar e etapas de colocação em serviço. O objetivo é ajudar os engenheiros e as equipas das instalações a avaliar os sistemas de amoníaco de forma mais clara.
Por que razão o amoníaco supera os refrigerantes sintéticos na refrigeração industrial em grande escala?
A amoníaca transporta mais calor por quilograma de refrigerante do que os HFC ou o CO₂. O seu calor latente de vaporização atinge 1 371 kJ/kg a -33 °C. Isso significa que os compressores têm de trabalhar menos para atingir a mesma potência de refrigeração.
A tabela abaixo compara o amoníaco com as duas alternativas mais comuns em termos de fatores-chave de desempenho e regulamentares:
| Propriedade | Amoníaco (R-717) | HFCs | CO₂ (R-744) |
| GWP | 0 | 1,000–3,900 | 1 |
| ODP | 0 | 0 | 0 |
| COP industrial típico | 4.0–6.0 | 3.0–4.5 | 2.5–4.0 |
| Eficiência vs. HFC | +15% | Texto de referência | Variável |
| Risco de redução gradual | Nenhum | Alto | Nenhum |
Um sistema de amoníaco de 100 toneladas custa 15 a 20 % mais no investimento inicial do que um sistema equivalente de HFC. No entanto, os custos operacionais anuais são 20 a 30 % mais baixos. Ao longo de uma vida útil de 20 anos, o custo total de propriedade favorece o amoníaco para a maioria das instalações industriais.
Que arquitetura de sistema deve ser selecionada para um projeto de refrigeração a amoníaco?
Existem quatro tipos principais de sistemas de refrigeração a amoníaco: expansão direta (DX), inundação, sobrealimentação e cascata NH₃/CO₂. A escolha certa depende da capacidade de refrigeração, da temperatura pretendida, da quantidade de amoníaco que pode ser armazenada no local e da regulamentação local.
A lista abaixo descreve cada tipo e onde se adequa melhor:
- Expansão Direta (DX): Mantém a carga de amoníaco baixa. Funciona bem em sistemas com potência inferior a 500 kW. A eficiência diminui em grande escala.
- Sistemas inundados: Alto COP. Ideal para sistemas com potência superior a 500 kW. Requer separadores de líquido e equipamento de gestão de óleo.
- Sobrealimentação (recirculação por bomba): Bombeia o fluido refrigerante a uma taxa 2 a 4 vezes superior à taxa de evaporação. Melhora a transferência de calor no evaporador. É comum em circuitos de congeladores em espiral IQF.
- Cascata de NH₃/CO₂: O amoníaco é responsável pelo lado quente. O CO₂ é responsável pelo lado frio. Reduz a carga de amoníaco no local em 60–80%.
O projeto em cascata de NH₃/CO₂ é cada vez mais especificado para novas instalações de processamento alimentar, particularmente em mercados com regulamentos rigorosos relativos à carga no local. Mantém as vantagens de eficiência da amoníaca, reduzindo simultaneamente o inventário no local em 60–80%. Em regiões onde os limites de carga são menos restritivos, os sistemas de amoníaco direto continuam a ser a escolha dominante. Ambas as abordagens podem ajudar as instalações a manter-se abaixo do limiar de 10 000 libras (4 536 kg) estabelecido pela OSHA para o PSM.
De que forma as especificações do compressor e do permutador de calor afetam o desempenho do sistema de amoníaco?
O tipo de compressor e o projeto do permutador de calor determinam o COP, a frequência dos ciclos de descongelação e a carga total de refrigerante. Estas decisões devem ser tomadas durante a fase de projeto — alterá-las posteriormente é dispendioso.
Seleção e escalonamento de compressores
Os compressores de parafuso com variadores de frequência (VFDs) são o padrão para grandes sistemas de amoníaco. Funcionam de forma eficiente entre 40 % e 100 % da capacidade nominal. Abaixo dos -30 °C, a compressão em duas fases reduz a relação de compressão por fase. Isto melhora o COP em 8 a 12 % em relação aos projetos de fase única. O funcionamento de vários compressores em paralelo acrescenta capacidade de reserva e permite aos operadores ajustar a potência à carga real do processo.
Concepção de permutadores de calor
A expansão hidráulica dos tubos proporciona um encaixe mais justo entre o tubo e a aleta do que a expansão mecânica. Isto significa uma transferência de calor mais consistente ao longo de toda a bobina. O passo variável das aletas retarda a acumulação de gelo nas superfícies da bobina. Pode prolongar o tempo entre ciclos de descongelação em até 30%. Os principais fabricantes utilizam software de simulação de permutadores de calor para ajustar com precisão a geometria do evaporador para cada aplicação específica.
Seleção do método de descongelação
O método de descongelação afeta o consumo de energia, a duração do ciclo e a estabilidade da temperatura dos produtos. As três principais opções estão listadas abaixo:
- Descongelação por gás quente: A mais eficiente em termos energéticos. Ideal para ambientes de processamento alimentar onde o descongelamento ocorre com frequência.
- Descongelação com água: Tempo de ciclo rápido. Funciona bem quando as cargas de produto são pesadas.
- Descongelação elétrica: É o que consome mais energia. Só é viável para sistemas de pequena dimensão ou aplicações com baixa frequência de descongelação.
Como deve a segurança ser integrada na conceção de sistemas de refrigeração a amoníaco?
A segurança deve ser integrada no sistema desde o início do processo de conceção. O odor da amoníaca torna-se detetável em concentrações tão baixas quanto 5 ppm — bem abaixo do limite de exposição admissível da OSHA, que é de 50 ppm. Isto proporciona aos trabalhadores um aviso precoce natural antes de a exposição atingir níveis perigosos. Isto proporciona aos trabalhadores um aviso precoce natural que os refrigerantes sintéticos inodoros não conseguem proporcionar.
Camadas de segurança concebidas especificamente reforçam esta propriedade natural. A tabela abaixo apresenta cada camada e os requisitos na fase de conceção:
| Camada de segurança | Especificações de Design |
| Ventilação da sala de máquinas | Dimensionado para eliminar concentrações perigosas em 4 minutos |
| Sensores de deteção de fugas | Alarmes a 25 ppm (aviso), 150 ppm (alarme) e 300 ppm (desligamento) |
| Válvulas de isolamento automáticas | Fechar automaticamente quando um alarme for acionado |
| Ajuda de emergência | Ventilação para um poço de absorção de água |
| Minimização de custos | O design em cascata reduz o inventário no local em 60–80% |
A redução da carga de amoníaco através da seleção da arquitetura é a estratégia de redução de risco mais eficaz disponível na fase de conceção. Um inventário no local mais reduzido também diminui os custos de seguro e simplifica a documentação de conformidade ao abrigo da norma PSM da OSHA e de quadros nacionais equivalentes.
Que estratégias de eficiência energética se aplicam especificamente à conceção de sistemas de refrigeração a amoníaco?
Quatro estratégias na fase de conceção promovem a eficiência nos sistemas de amoníaco: controlo de pressão de cabeça flutuante, compressão em duas fases, integração de VFD e recuperação de calor do gás de descarga. Cada uma delas incide num ponto diferente do ciclo de refrigeração.
O controlo de pressão com cabeça flutuante ajusta a pressão de condensação com base na temperatura do bulbo húmido exterior, em vez de manter um valor fixo. Esta única alteração melhora o COP sazonal em 8–15%. Os variadores de frequência (VFD) nos compressores, bombas e ventiladores reduzem o consumo de energia durante as horas de carga parcial. As condições de carga parcial representam 60 a 70 % das horas de funcionamento anuais na maioria das fábricas de processamento alimentar.
A recuperação de calor extrai energia térmica do gás de descarga do compressor a 70 °C–90 °C. As instalações podem utilizar este calor para aquecimento ambiente, água quente ou circuitos de descongelação. Um sistema de recuperação de calor bem concebido compensa 15–25 % da procura total de energia térmica das instalações.
De que forma os sistemas de controlo e os requisitos de automação influenciam a conceção dos sistemas de refrigeração a amoníaco?
A arquitetura do sistema de controlo deve ser definida antes do início da construção. A localização dos sensores, a seleção das válvulas e a infraestrutura elétrica dependem todas disso. Adicionar ou alterar sistemas de controlo após o arranque aumenta os custos do projeto em 30 a 50%.
Os projetos modernos utilizam controladores baseados em PLC para monitorizar várias zonas de temperatura em tempo real. Os operadores podem visualizar o estado do equipamento, as temperaturas das zonas e os alertas de avaria num único ecrã. Os programas predefinidos permitem que os sistemas alterem automaticamente os parâmetros de congelação quando o tipo de produto muda. A integração SCADA liga o sistema a uma plataforma de monitorização remota, para que os engenheiros possam diagnosticar avarias sem se deslocarem ao local. Compreensão Avarias comuns nos congeladores ajuda as equipas a agir mais rapidamente quando um alarme é acionado.
A manutenção preditiva baseada na IoT monitoriza a vibração, a queda de pressão e a corrente do motor. Os sistemas que utilizam manutenção preditiva ativa reduzem o tempo de inatividade não planeado em 25–40%, em comparação com os planos de manutenção fixos.
Que parâmetros de conceção se alteram quando a refrigeração a amoníaco é utilizada em aplicações de processamento alimentar?
Os sistemas de processamento alimentar requerem superfícies de evaporadores higiénicas, estratégias de descongelação adaptadas aos níveis de humidade e uma capacidade de refrigeração dimensionada de acordo com as taxas de congelação específicas de cada produto. Estas necessidades diferem das de um armazém frigorífico padrão.
Sistemas de Congeladores em Espiral IQF
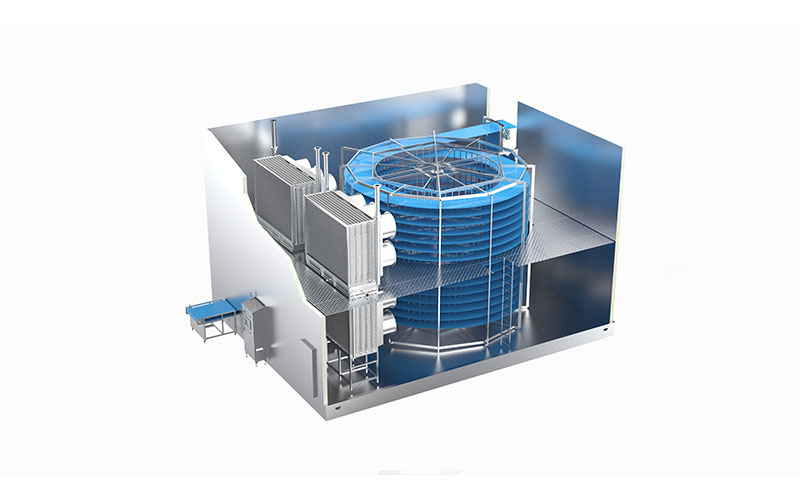
IQF congeladores em espiral Requerem temperaturas de evaporação entre -35 °C e -40 °C. Funcionam continuamente com capacidades de produção de 1 a 7 toneladas por hora. Os circuitos de amoníaco com sobrealimentação são amplamente utilizados em aplicações de congeladores em espiral IQF. Mantêm as superfícies das bobinas totalmente molhadas e garantem a estabilidade da temperatura do produto ao longo de todo o percurso da correia. Os sistemas inundados desempenham uma função semelhante em instalações de maior dimensão. O desenho do fluxo de ar determina a uniformidade com que o ar frio atinge o produto. Os congeladores em espiral industriais utilizam diferentes padrões de fluxo de ar — horizontal, vertical ou híbrido — dependendo do tipo de produto e da largura da correia. O objetivo é minimizar a variação de temperatura ao longo do percurso da correia e reduzir a desidratação do produto durante o ciclo de congelação.
Parâmetros específicos por aplicação, por categoria alimentar
Cada categoria alimentar estabelece requisitos diferentes em termos de temperatura, humidade e higiene. A tabela abaixo apresenta os principais parâmetros de conceção para aplicações comuns de processamento alimentar:
| Aplicação | Temperatura do sistema/armazenamento | Requisito de Design Principal |
| Frutos do mar IQF | -18 °C (evaporador: -35 °C a -40 °C) | Revestimentos resistentes à corrosão; ciclos frequentes de descongelação |
| Arrefecimento em espiral para padaria | +2 °C a +10 °C | Controlo da humidade; fluxo de ar de baixa velocidade |
| Processamento de carne | -18 °C a -25 °C | Conceção higiénica do evaporador; separação de zonas HACCP |
| Lacticínios | +2 °C a +4 °C | Estabilidade da temperatura dentro de ±0,5 °C |
| Armazenamento a frio multitemperatura | -25 °C a +10 °C | Circuitos de refrigerante separados para cada zona de temperatura |
Que etapas de colocação em serviço permitem verificar se um sistema de refrigeração a amoníaco funciona conforme projetado?
A colocação em serviço confirma que o sistema instalado corresponde ao projeto original antes de começar a processar qualquer produto. Ignorar etapas cria lacunas na conformidade regulamentar e anula as garantias do fabricante.
A sequência exigida inclui ensaios de pressão a 1,5 vezes a pressão de projeto, carregamento controlado de amoníaco, calibração de pontos de regulação multizona e verificação dos sensores de fuga em cada limiar de alarme. Os operadores devem possuir certificações válidas antes do início da colocação em funcionamento. Todos os registos de ensaios devem ser arquivados para inspeções regulamentares e auditorias de seguros.
Perguntas frequentes
Qual é a carga mínima de amoníaco para um sistema em conformidade com a norma PSM?
Os regulamentos PSM da OSHA aplicam-se quando uma instalação armazena 10 000 lbs (4 536 kg) ou mais de amoníaco no local. Os projetos em cascata de NH₃/CO₂ reduzem a quantidade armazenada no local em 60–80%, o que mantém muitas instalações de processamento alimentar abaixo deste limiar e fora do âmbito dos requisitos completos do PSM.
Como é que o sistema em cascata de NH₃/CO₂ reduz o inventário de amoníaco no local?
Num sistema em cascata, o amoníaco permanece apenas no circuito da sala de máquinas de alta temperatura. O CO₂ é responsável pela distribuição do refrigerante por toda a área da fábrica. Isto mantém o amoníaco confinado a um único espaço controlado, eliminando a necessidade de tubagem de refrigerante nas áreas de produção e armazenamento.
Quais são as normas da IIAR que regem a conceção de salas de máquinas de refrigeração a amoníaco?
A norma IIAR 2 define as normas relativas ao equipamento, à conceção e à instalação de sistemas de amoníaco em circuito fechado. A norma IIAR 6 abrange a inspeção, os ensaios e a manutenção. Ambas especificam as taxas de ventilação, a localização dos sensores e os requisitos dos sistemas de emergência para as salas de máquinas.
Qual é o COP que um sistema moderno de congeladores em espiral a amoníaco atinge a -35 °C?
Um sistema de amoníaco de duas fases que alimenta um congelador em espiral a uma temperatura de evaporação de -35 °C atinge um COP de 2,0–2,8. Os variadores de frequência (VFD) e o controlo de pressão de cabeça flutuante mantêm o desempenho próximo do limite superior deste intervalo, mesmo em condições ambientais variáveis.
Os sistemas de amoníaco podem fornecer calor para o aquecimento das instalações?
O gás de descarga do compressor em sistemas de amoníaco atinge 70 °C–90 °C. Este calor pode ser utilizado para aquecimento de espaços, água quente de processo e circuitos de descongelação. Um sistema de recuperação de calor devidamente concebido compensa 15–25 % da procura total de energia térmica das instalações.