Les systèmes de congélation constituent des actifs essentiels et coûteux. Leur gestion efficace fait la différence entre un fonctionnement fluide et sûr et des arrêts imprévus qui grèvent le budget. Une efficacité moderne et élevée ne résulte pas seulement d’une technologie de pointe, mais de la combinaison de trois piliers essentiels : une intégrité mécanique rigoureuse, une gestion prédictive fondée sur les données et une culture solide de conformité sanitaire. Lorsqu’ils sont gérés de manière stratégique, vos équipements de refroidissement cessent d’être une dépense permanente pour devenir un actif fiable qui améliore la productivité et permet de réaliser des économies année après année.
Comment établir les bases de l'intégrité mécanique et parvenir à une étanchéité parfaite des composants essentiels ?
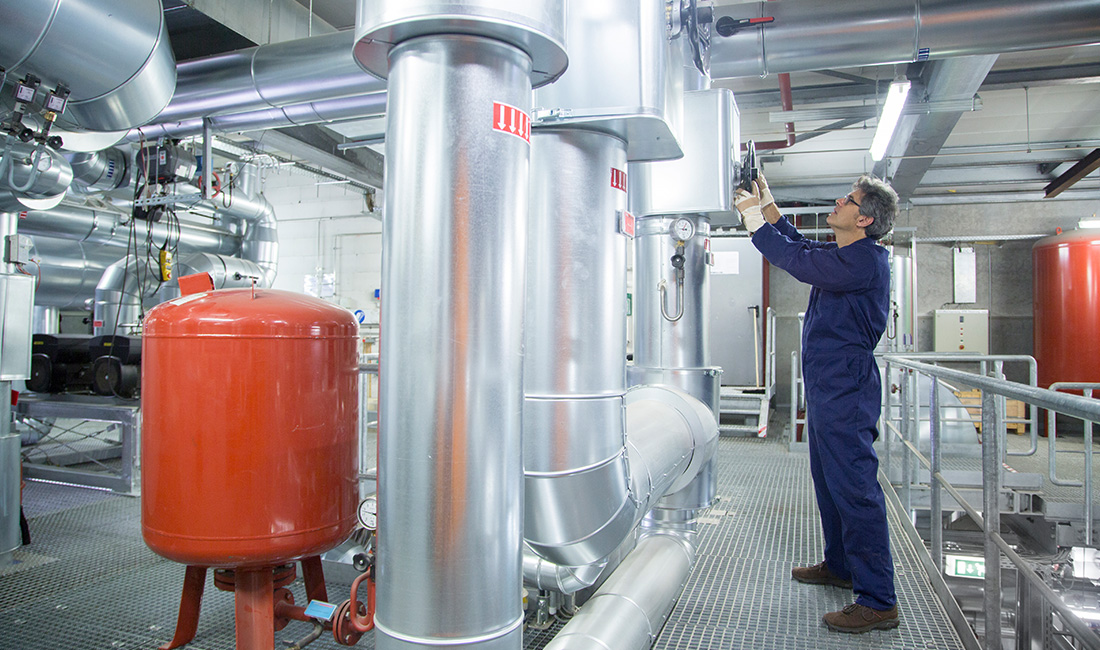
L'intégrité mécanique des systèmes de congélation repose sur des échangeurs de chaleur propres, un contrôle stable du fluide frigorigène, une isolation solide et une tolérance zéro en matière de fuites. Chaque élément a une incidence directe sur le bon fonctionnement des compresseurs, la durée de vie de votre équipement et votre conformité aux règles de sécurité et de protection de l'environnement.
Préserver la « ligne de vie » de l’efficacité de l’échange thermique
Définition : Il est essentiel de maintenir les surfaces d'échange thermique propres et exemptes de glace pour garantir un transfert thermique régulier et un fonctionnement fiable du compresseur.
- Cause : la poussière, les films d'huile ou le givre présents sur les serpentins de l'évaporateur et du condenseur bloquent la circulation de l'air et entravent le transfert de chaleur.
- Conséquence : à mesure que la saleté s'accumule, le transfert de chaleur diminue, ce qui oblige le compresseur à fonctionner plus longtemps pour maintenir la température.
- Méthode : planifiez le nettoyage des serpentins en fonction des données de pression ou de température, et non pas uniquement en fonction du calendrier. Si la pression de refoulement du compresseur varie de plus de 10 %, c’est un signe avant-coureur d’encrassement.
- Vérification du fonctionnement : assurez-vous que le cycle de dégivrage porte la température de surface des serpentins à plus de 5 °C, afin que tout soit complètement décongelé.
- Signification pratique : des échangeurs propres maintiennent une température d’évaporation stable, contribuent à prolonger la durée de vie de l’huile du compresseur et peuvent réduire la consommation d’énergie de 5 à 10 % par an dans les installations industrielles.
Assurer un contrôle précis des paramètres de réfrigération
Définition : Le maintien de pressions d'aspiration et de refoulement stables assure l'équilibre du cycle frigorifique et empêche la surcharge du compresseur.
- Réglage clé : maintenir la pression d’aspiration dans la plage prévue (par exemple −25 °C pour le stockage congelé) et maintenir la pression de refoulement à environ 15–20 °C au-dessus de la température ambiante du condenseur.
- Raison : une pression de refoulement élevée sollicite davantage le compresseur et accélère son usure, tandis qu’une pression d’aspiration trop faible réduit la puissance frigorifique.
- Réglage de la surchauffe : réglez la surchauffe entre 5 et 8 K afin que seule la vapeur — et non le liquide — retourne vers le compresseur. Les chocs de liquide peuvent endommager les pistons et les soupapes ; il est donc essentiel de régler correctement la surchauffe.
- Outil : les détendeurs numériques et les capteurs de pression vous permettent d’affiner le contrôle et de détecter rapidement toute anomalie.
- En pratique : lorsque les pressions restent dans la plage optimale, le rendement du système (COP) augmente et les serpentins de l'évaporateur fonctionnent mieux et plus longtemps.
Isolation et étanchéité : l'intervention de maintenance la plus rentable
Définition : une bonne isolation et des joints étanches empêchent la chaleur indésirable de s'infiltrer dans le circuit frigorifique.
- Problème courant : des joints de porte usés, des pare-vapeur fissurés ou une isolation détrempée peuvent entraîner une augmentation de la durée de fonctionnement des compresseurs pouvant atteindre 20 %.
- Contrôle : effectuez des balayages infrarouges mensuels ou vérifiez simplement la température des murs ; si la température d’un mur de la chambre froide dépasse 0 °C, cela signifie que de l’humidité s’infiltre.
- Réparation : remplacez les joints de porte défectueux par du caoutchouc EPDM à cellules fermées — il résiste à l’ozone et conserve sa souplesse même à −40 °C.
- Raison : chaque mètre carré d’isolation exposée ou humide peut entraîner un gain de chaleur de 50 à 70 W. Ce n’est pas négligeable.
- À l'attention des utilisateurs : les contrôles réguliers de l'étanchéité sont peu coûteux et s'avèrent très rentables, car ils réduisent le temps de fonctionnement du compresseur et empêchent la formation de givre au niveau des portes.
Respect strict de la « ligne rouge » en matière de conformité aux fuites de fluide frigorigène
Définition : l’absence totale de fuites de fluide frigorigène vous permet de rester en conformité et garantit un fonctionnement fiable de vos équipements.
- Réglementation : si votre installation contient plus de 5 tonnes d’équivalent CO₂ de fluide frigorigène, vous devez effectuer au moins un contrôle de fuite certifié par an (conformément à la réglementation F-Gas et aux règles similaires).
- Détection : utilisez des capteurs électroniques capables de détecter des fuites aussi infimes que 3 g/an. Pour les systèmes de plus grande envergure, l’installation de détecteurs fixes à proximité des compresseurs et des vannes est indispensable.
- Documentation : conservez les registres des tests d'étanchéité, en précisant la méthode utilisée et les réparations effectuées. Des registres mal tenus peuvent entraîner des amendes ou, pire encore, la fermeture de l'usine.
- Cause mécanique : les fuites se produisent généralement au niveau des raccords évasés, des tiges de vannes ou des endroits soumis à de fortes vibrations. Les raccords à double évasement et les supports antivibratoires sont d’une grande aide.
- À l’attention des exploitants : un système étanche maintient la charge de réfrigérant adéquate, assure une surchauffe stable et vous permet de préserver votre efficacité énergétique tout au long de la durée de vie du système.
Comment utiliser la gestion « élastique » pour relever les défis liés aux systèmes de convoyage ?
La gestion « élastique » consiste à rester flexible — en adaptant les commandes, en anticipant la maintenance et en s’ajustant aux variations de température — afin que les systèmes de convoyage continuent de fonctionner même lorsque la température monte, baisse ou varie brusquement. Il s’agit d’intégrer une marge de manœuvre suffisante, tant au niveau du matériel que du planning, pour éviter les pannes et prolonger la durée de vie de chaque pièce.
Gérer l'écart de température important entre le nettoyage et le fonctionnement
Définition : les éléments du convoyeur passent d’un nettoyage à chaud (environ 140 °F) à une opération de congélation (−30 °F). Cette dilatation et cette contraction constantes exercent des contraintes sur les joints et les supports.
- Comportement thermique : les bandes transporteuses en polyuréthane ou en caoutchouc synthétique gonflent lors du nettoyage à chaud, puis rétrécissent au froid. Même quelques millimètres par mètre ont leur importance : les passages étroits autour des rouleaux peuvent provoquer des blocages ou des désalignements.
- Stratégie élastique : les accouplements flexibles ou les éléments de transmission élastiques absorbent ces contraintes. Ces pièces se déforment lorsque la température augmente, puis reprennent leur forme initiale lorsque la température redescend.
- Impact sur la stabilité opérationnelle : si le refroidissement est trop rapide après le nettoyage, de la glace peut se former à l’intérieur des pores de la bande. Cela rigidifie la bande et perturbe le frottement. Un refroidissement plus lent et de l’air sec peuvent aider à éviter ce problème.
- Conseils pratiques : les équipes de maintenance vérifient l'allongement de la courroie aux deux extrêmes de température et ajustent l'espacement des poulies pour que tout reste bien aligné. Le résultat ? Moins de faux départs et une durée de vie prolongée de la courroie, même avec toutes ces variations de température entre chaud et froid.
Garantir la tension des bandes transporteuses et le bon état des roulements
Définition : une tension correcte de la courroie empêche l'usure inégale des pièces mécaniques et maintient l'équilibre des roulements et des arbres, même en cas de fonctionnement par à-coups.
- Programme de maintenance préventive : les opérateurs respectent un programme de maintenance préventive : graisser les roulements toutes les 250 heures, vérifier les bandes d'usure après chaque nettoyage.
- Méthode de réglage : ils utilisent une tension légèrement supérieure à la normale (5 à 10 % au-dessus de la valeur standard) pour faire face à la charge supplémentaire due à la formation de glace ou à l’accumulation de produits. Juste ce qu’il faut pour empêcher le glissement, mais pas assez pour surcharger les arbres.
- Liaison élastique : des accouplements flexibles ou des bagues de liaison entre le moteur et le réducteur absorbent les vibrations. Cette réduction des vibrations permet de refroidir les roulements jusqu'à 15 %.
- Résultat concret : pour les techniciens, ces améliorations se traduisent par un fonctionnement plus fluide, moins de déformation des arbres et des intervalles plus longs entre les remplacements de roulements. Dans les systèmes de congélation, cela se traduit par une réduction des temps d’arrêt dus à des joints défectueux ou à de la graisse figée.
Utilisation de la maintenance de conception pour résoudre les problèmes de dilatation thermique
Définition : La maintenance préventive combine des contrôles réguliers avec l’utilisation de matériel permettant aux convoyeurs de s’adapter aux variations de température.
- Contrôle de la dilatation : de nombreux systèmes utilisent un tendeur équipé de guides linéaires et de vis à ressort. Ceux-ci maintiennent une tension constante de la courroie lorsque les produits se rétractent pendant le refroidissement.
- Systèmes de compensation élastiques : certains convoyeurs utilisent des joints coulissants ou des rouleaux à réglage automatique dotés de revêtements en acier inoxydable et en élastomère. Les élastomères conservent leur souplesse à basse température, compensant ainsi le retrait du métal.
- Procédure d’inspection : les techniciens vérifient la force des ressorts à l’aide d’une clé dynamométrique à intervalles réguliers afin de s’assurer que le mouvement est fluide.
- Impact pour l'utilisateur : dans la pratique, cela permet de maintenir l'alignement des courroies malgré les variations de température, d'éliminer les bruits inhabituels et d'empêcher les fissures dues aux dilatations répétées. Cela réduit également le risque de blocages après le nettoyage ou le dégivrage.
Comment passer d’une prévention réactive à une gestion stratégique prédictive ?
Passer d’une gestion réactive à une gestion prédictive nécessite une structure, des données fiables et une vision en temps réel de l’état des actifs. Vous avez besoin de plateformes numériques, de capteurs connectés et d’outils d’analyse capables de vous alerter avant que les pannes ne surviennent, et pas seulement après.
Déploiement d'outils numériques tels que les GMAO et les registres d'actifs
Pour passer à la maintenance prédictive, il faut commencer par disposer d'une infrastructure numérique solide : un système de gestion de maintenance assistée par ordinateur (GMAO) et un registre détaillé des actifs.
- Objectif : les systèmes de GMAO (Gestion de la Maintenance Assistée par Ordinateur) standardisent les ordres de travail, assurent le suivi des actifs et gèrent la planification de la maintenance. Chaque fiche d'actif consigne les numéros de série, l'historique d'entretien et les étalonnages, ce qui permet de tracer chaque intervention de maintenance.
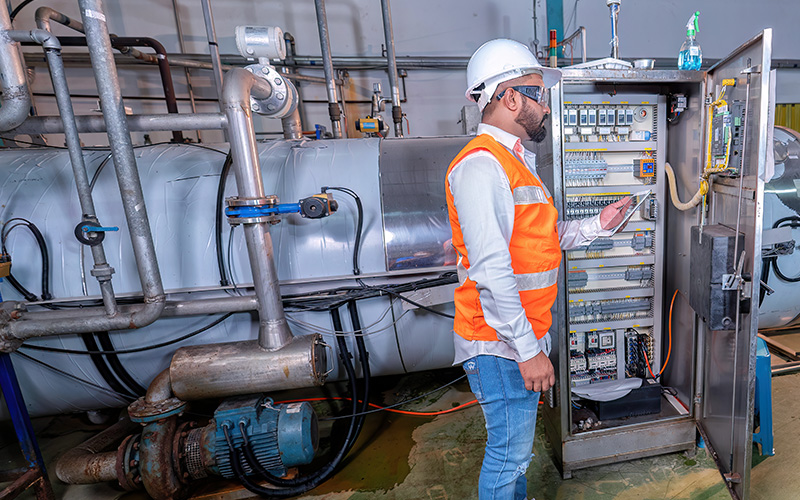
- Fonctionnalité : lorsque vous connectez le CMMS à des capteurs IoT ou à des moniteurs de température, il enregistre automatiquement les relevés et signale toute anomalie. Si la température du serpentin d’un compresseur commence à augmenter progressivement, une alerte s’affiche sur votre tableau de bord avant même que l’appareil ne tombe en panne.
- Résultat : grâce à un historique opérationnel complet, la direction peut identifier des tendances, recenser les causes des temps d’arrêt et planifier des solutions en s’appuyant sur des données réelles, et non pas uniquement sur des intuitions.
Grâce à cette base numérique, vous réduisez le nombre de situations d’urgence et optimisez considérablement l’efficacité de la main-d’œuvre chargée de la maintenance. Les planificateurs peuvent anticiper les pièces qui nécessiteront une intervention, commander des pièces de rechange à l’avance et planifier les travaux en fonction de la production — et non l’inverse.
Utilisation des données des capteurs pour la maintenance prédictive (PdM)
La maintenance prédictive s'appuie sur des capteurs qui transmettent en permanence des données réelles. Des capteurs de vibrations pour les pièces mobiles, des sondes de température pour les circuits de refroidissement et des détecteurs à ultrasons pour les fuites font tous partie de cet ensemble.
- Fonctionnement : des capteurs envoient des données en temps réel à un système central, qui les compare aux tendances habituelles. Si les vibrations ou la température s'écartent de la norme, le système déclenche une alerte.
- Raison : le PdM ne suit pas le calendrier. Au contraire, il adapte la maintenance en fonction de l'usure réelle, ce qui vous évite à la fois des interventions prématurées et de mauvaises surprises.
- Impact : pour les responsables, cela signifie que vous ne programmez les réparations que lorsque les données l'indiquent. Pour les propriétaires, cela se traduit par une réduction des temps d'arrêt et l'absence de perte soudaine de refroidissement due à des problèmes passés inaperçus.
En remplaçant les registres papier par des analyses en temps réel, les entreprises passent d’un contrôle ponctuel à une surveillance constante. Cette approche prolonge la durée de vie des équipements, car elle permet de résoudre les problèmes avant que la chaleur ou les frottements ne causent de réels dommages.
Mise en place d’un système d’alerte précoce basé sur les données
Un système d’alerte précoce basé sur les données exploite les données de performance pour détecter les défaillances avant qu’elles ne se produisent.
- Approche : le système recherche des tendances à l’aide d’analyses statistiques ou d’apprentissage automatique. Il extrait des informations des capteurs et des journaux du système de gestion de maintenance assistée par ordinateur (GMAO). Si les relevés des capteurs s’écartent de la normale — par exemple, si la pression du compresseur augmente progressivement ou si les températures des congélateurs varient —, il envoie une alerte prioritaire.
- Exigence : une bonne hygiène des données est primordiale. Vous devez étalonner les capteurs, synchroniser les horodatages et conserver les enregistrements en toute sécurité dans des bases de données sécurisées respectant les normes en vigueur.
- Résultat : comme les alertes sont déclenchées à un stade précoce, les équipes ont la possibilité d’ajuster les points de consigne, de remplacer les pièces usées ou de recalibrer les commandes, le tout sans interrompre la production.
Cette couche analytique fonctionne essentiellement comme un assistant de diagnostic automatisé. Elle ne se contente pas de signaler des symptômes ; elle suggère des mesures de maintenance basées sur des données réelles. Pour les systèmes de congélation, cela peut signifier prédire plusieurs jours à l’avance le givrage du condenseur ou l’usure des roulements, ce qui laisse le temps aux équipes d’agir en toute sécurité et efficacement tout au long du cycle de vie du système.
Comment instaurer une culture de maintenance efficace grâce à la collaboration inter-services ?
Instaurer une véritable culture de la maintenance dans l’exploitation des systèmes de congélation ne se résume pas à réparer du matériel. Il s’agit de mettre en place des procédures claires, une formation continue et une planification de la conformité qui corresponde réellement à la réalité. La coordination entre la production, l’assurance qualité et l’ingénierie permet de limiter les temps d’arrêt et de prolonger la durée de vie des équipements, tout en respectant les exigences réglementaires.
Élaboration de procédures opérationnelles standard (SOP) complètes couvrant la production, l’assurance qualité et l’ingénierie
L'efficacité commence par des procédures opérationnelles standard (SOP) partagées qui précisent clairement qui fait quoi et quand.
- Objectif : les procédures opérationnelles standard (SOP) garantissent l’uniformité des processus et évitent les omissions de contrôle ou les doublons. Par exemple, le service de production vérifie quotidiennement la propreté du serpentin de l’évaporateur, le service d’assurance qualité consigne les cycles d’assainissement, et le service technique se charge de l’étalonnage et de la maintenance des compresseurs.
- Périmètre : la prise en compte des contributions de chaque service signifie que les procédures opérationnelles standard (SOP) couvrent l’exploitation, la mécanique et la qualité. Des critères mesurables — tels qu’une tolérance de température de ±2 °C ou un débit maximal de lubrification — remplacent les approximations par des données factuelles.
- Documentation : le stockage des procédures opérationnelles standard (SOP) au format numérique dans un système de maintenance partagé permet à tout le monde d’être sur la même longueur d’onde. Lorsqu’une procédure est mise à jour, le système envoie des alertes automatiques afin qu’aucune information ne passe inaperçue.
- Résultat : grâce à des étapes traçables et à une répartition claire des responsabilités, la fiabilité des équipements augmente et les cas de non-conformité diminuent. Concrètement, cela se traduit par moins de perturbations dans la production et des performances de congélation plus stables.
Veiller à ce que la formation des employés couvre les normes opérationnelles et l'identification des dysfonctionnements
La formation du personnel constitue véritablement le pilier d’une culture de la maintenance.
- Objectif : chaque opérateur et technicien doit connaître les spécifications du processus — telles que la charge de réfrigérant appropriée ou les pressions de sécurité du compresseur — et repérer tout écart par rapport aux normes.
- Approche : la formation allie cours théoriques en salle de classe et démonstrations pratiques. Par exemple, les techniciens apprennent à détecter précocement la formation de givre ou une contamination par l'huile en vérifiant les capteurs et en effectuant des inspections visuelles.
- Responsabilisation : donner aux opérateurs le sentiment d’être « propriétaires » de leur équipement les incite à signaler rapidement toute anomalie, plutôt que d’attendre la prochaine inspection programmée.
- Impact : une détection précoce des pannes permet des réparations plus rapides et prolonge la durée de vie des compresseurs. Concrètement, cela réduit les temps d’arrêt imprévus et préserve l’intégrité de la chaîne du froid. Des formations de mise à niveau régulières permettent à chacun de rester à jour, même en cas de changement d’équipe ou de mise à jour des règles.
Intégration de la planification de la maintenance aux exigences de conformité HACCP/FDA
Dans le domaine de la congélation alimentaire, maintenance et conformité vont de pair.
- Définition : Lier l’entretien programmé aux points de contrôle du plan HACCP et à la documentation de la FDA garantit que la maintenance technique contribue directement à la sécurité alimentaire.
- Mise en œuvre : les registres de maintenance comprennent la vérification des conditions d'hygiène, l'utilisation des lubrifiants et le remplacement des joints (à l'aide de matériaux certifiés NSF). Un système de GMAO numérique relie ces registres aux lots de production, garantissant ainsi la traçabilité de l'ensemble du processus.
- Vérification : lors des audits, le service d’assurance qualité examine les cycles de maintenance ainsi que les registres d’hygiène. Ainsi, les preuves de conformité sont toujours à la disposition des inspecteurs.
- Résultat : la documentation de la maintenance soutient à la fois les objectifs juridiques et opérationnels. Chaque enregistrement contribue à prévenir la corrosion, les fuites ou l’accumulation de micro-organismes. Pour le personnel, cela établit un rythme de maintenance prévisible qui s’aligne sur les calendriers de production et d’inspection.
Questions fréquemment posées
Quelles pratiques permettent de prolonger la durée de vie des équipements de congélation ?
La maintenance préventive est essentielle. Lors des interventions programmées, les techniciens nettoient les serpentins, vérifient l’isolation et mesurent le niveau de réfrigérant. Ces opérations allègent la charge des compresseurs et garantissent un refroidissement homogène.
Le fait de maintenir les ventilateurs et les évaporateurs exempts de givre favorise la circulation de l’air et évite aux moteurs de subir des efforts excessifs. Des températures stables réduisent la contrainte exercée sur l’ensemble du système. Le respect d’un programme de lubrification des roulements permet également de limiter l’usure.
Les opérateurs qui surveillent les températures et remarquent des bruits inhabituels peuvent détecter les problèmes à un stade précoce. Ce type de vigilance permet d’éviter les temps d’arrêt et d’échapper à des réparations coûteuses.
Quels sont les indicateurs courants d'une baisse de rendement des systèmes de congélation ?
Soyez attentif aux variations de température, aux cycles de refroidissement plus longs ou à l’augmentation des factures d’électricité : ce sont là des signes classiques de dysfonctionnement. Des serpentins de condenseur obstrués ou des joints de porte usés peuvent laisser entrer de l’air chaud, forçant les compresseurs à fonctionner plus longtemps.
Un givre excessif sur les ailettes de l'évaporateur indique souvent un dégivrage insuffisant ou une circulation d'air obstruée. Cela entraîne une congélation inégale et une consommation d'énergie accrue. Des rondes régulières permettent de détecter ces problèmes avant qu'ils ne s'aggravent.
À quelle fréquence les systèmes de congélation doivent-ils faire l'objet d'un entretien professionnel ?
La plupart des grands systèmes de congélation fonctionnent mieux lorsqu'ils font l'objet d'un contrôle par un professionnel au moins deux fois par an. Les sites les plus fréquentés peuvent nécessiter un entretien trimestriel, car une utilisation intensive use plus rapidement les équipements.
Lors des interventions, les techniciens vérifient le fluide frigorigène, l’huile et le système électrique pendant que l’installation est en marche. Ces contrôles permettent de détecter des changements subtils qui pourraient passer inaperçus lors des opérations quotidiennes. Grâce à un entretien professionnel effectué en temps opportun, les exploitants bénéficient de moins de réparations importantes et d’un fonctionnement global plus stable.
Est-il possible de réduire la consommation d'énergie grâce à un entretien régulier des systèmes de refroidissement ?
Bien sûr que oui. Des surfaces d'échange thermique propres permettent une meilleure circulation de l'énergie thermique, car la saleté et le givre agissent comme de petits isolants, augmentant ainsi la résistance (mesurée en °C/W).
Une fois ces dépôts éliminés, le compresseur n’a plus besoin de fonctionner aussi longtemps. Il consomme donc moins d’énergie, ce qui est toujours bénéfique pour votre facture.
Si les capteurs de température sont correctement étalonnés et que les détendeurs thermostatiques fonctionnent comme prévu, vous évitez tout refroidissement excessif. Le maintien d’un point de consigne précis permet d’éviter que le système ne fonctionne inutilement.
Le respect d’un programme de maintenance préventive — comme la vérification des fuites — permet également d’éviter les fuites de fluide frigorigène. Sinon, vous perdriez de la puissance frigorifique et le système devrait fonctionner à plein régime.