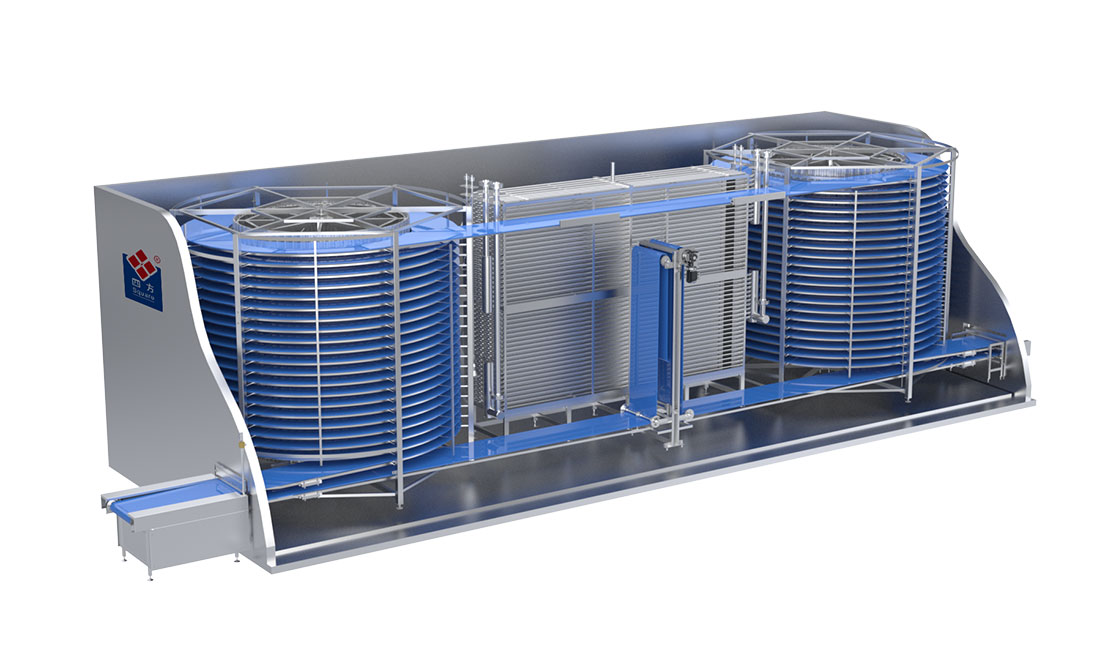
A limpeza de congeladores em espiral industriais requer mais do que uma simples lavagem. As unidades de produção alimentar necessitam de um plano de limpeza claro para manter o congelador seguro. Este plano deve incluir o calendário de limpeza adequado, os produtos químicos de limpeza, a temperatura da água, o tempo de ação do desinfectante e as verificações finais. Estas etapas ajudam a controlar resíduos alimentares, biofilme, Listeria, alergénios e humidade no interior do congelador.
Este guia explica formas práticas de limpar congeladores em espiral de forma segura e consistente. Abrange a limpeza diária, a limpeza profunda, os sistemas CIP, a escolha de detergentes, o controlo da Listeria, as mudanças de alergénios, os testes de ATP, as amostras laboratoriais, os registos de auditoria e os erros comuns de limpeza. O objetivo é ajudar as unidades de produção alimentar a manter os congeladores em espiral limpos, seguros, em conformidade com as normas e prontos para inspeção.
Por que razão a higiene dos congeladores em espiral requer práticas diferentes das de outros equipamentos alimentares?
Os congeladores em espiral requerem práticas de higiene especializadas, uma vez que as suas condições de funcionamento frias e húmidas favorecem a sobrevivência de agentes patogénicos e dificultam o acesso para a limpeza. Os protocolos padrão de limpeza de equipamentos alimentares não abordam estes riscos.
Três condições tornam a higiene dos congeladores em espiral mais exigente do que a de outros equipamentos:
- Os agentes patogénicos resistentes ao frio sobrevivem a temperaturas de congelação. A Listeria monocytogenes desenvolve-se a temperaturas de refrigeração e sobrevive a temperaturas de congelação. O arrefecimento normal não a impede.
- As estruturas de correias em vários níveis criam ângulos mortos na inspeção. As gaiolas em espiral empilham verticalmente entre 6 e 40 camadas de correias. Muitas superfícies ficam fora do campo de visão direto ou fora do alcance.
- A condensação cria bolsas de humidade. A água de lavagem quente que entra em contacto com superfícies metálicas frias produz condensação. As bactérias utilizam estes pontos de humidade para se desenvolverem.
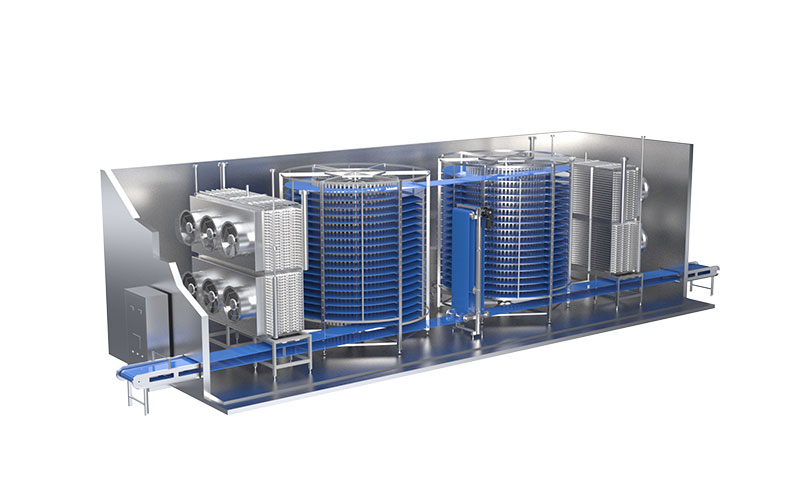
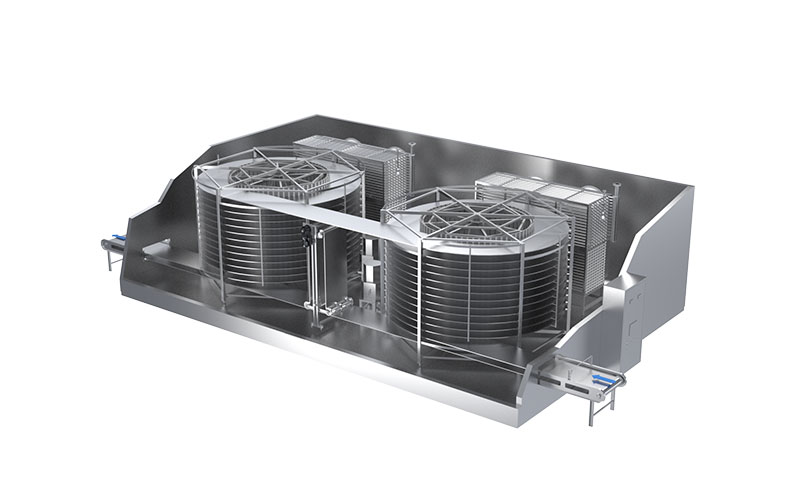
Compreender como funciona um congelador em espiral ajuda as equipas de limpeza a focarem-se nas superfícies certas durante cada ciclo. A correia contínua, as bobinas do evaporador e os suportes do tambor requerem, cada um, uma abordagem específica.
Com que frequência deve ser limpo um congelador em espiral industrial?
A frequência de limpeza depende do tipo de produto e do volume de produção. É necessária uma higienização diária nas linhas de carne crua, aves e marisco. A limpeza profunda semanal incide nas bobinas do evaporador. A limpeza profunda com desmontagem total está agendada a cada 4–8 semanas. As mudanças de alergénios desencadeiam um ciclo completo imediato.
A tabela abaixo apresenta um quadro de frequência de limpeza de três níveis utilizado em unidades industriais de produção alimentar:
| Nível de limpeza | Frequência | Principais alvos de limpeza |
| Higiene diária | Fim de cada turno de produção | Superfícies das correias, zonas de entrada e saída, tabuleiros de gotejamento |
| Limpeza profunda semanal | Uma vez por semana | Serpentinas de evaporador, caixas de ventiladores, componentes de transmissão por correia |
| Desmontagem principal | A cada 4–8 semanas | Secções de correia desmontadas, tambor, piso interno e paredes |
| Troca de alergénios | Antes de cada mudança de produto | Ciclo completo com testes validados de remoção de alergénios |
Os produtos de maior risco exigem intervalos mais curtos entre as limpezas. As linhas de marisco cru costumam realizar uma higienização diária, seguida de limpezas profundas semanais. As operações de panificação e de refeições prontas podem realizar ciclos de higienização a cada 48 a 72 horas, em vez de diariamente, uma vez que o perfil de menor risco dos seus produtos permite intervalos mais longos.
Quais são as etapas principais de um ciclo completo de limpeza de um congelador em espiral?
Um ciclo completo de limpeza inclui sete etapas: recolha a seco, pré-lavagem, aplicação de detergente, ação mecânica ou por pulverização, lavagem intermédia, aplicação de desinfectante e lavagem final com secagem ao ar. Saltar qualquer etapa prejudica os resultados de higiene.
Os sete passos principais são descritos abaixo:
- Recolha a seco. Remova os detritos soltos antes que a água entre em contacto com a superfície. A água transforma os resíduos secos numa pasta que é mais difícil de limpar.
- Pré-lavagem. Aplique água morna a 40–60 °C para remover sujidades solúveis.
- Aplicação de detergente. Espalhe o produto químico de limpeza por todas as superfícies. Respeite a concentração indicada pelo fornecedor.
- Ação mecânica ou por pulverização. Utilize escovas, pulverizadores de pressão ou bicos CIP para remover os resíduos de sujidade remanescentes.
- Enxaguamento intermédio. Remova todos os resíduos de detergente com água limpa.
- Aplicação de desinfetante. Aplique o desinfetante e mantenha-o durante o tempo de contacto exigido pelo fornecedor.
- Enxaguamento final e secagem ao ar. Remova os resíduos de desinfetante e deixe as superfícies secarem completamente antes de reiniciar a produção.
A temperatura da água entre 40 °C e 60 °C ativa a maioria dos detergentes alcalinos sem danificar os materiais das correias. Temperaturas mais baixas retardam a remoção da sujidade. Temperaturas mais elevadas podem danificar as juntas e os componentes plásticos das correias.
Quais são os produtos químicos de limpeza mais eficazes para diferentes tipos de sujidade nos congeladores em espiral?
O tipo de sujidade determina a escolha dos produtos químicos. Os produtos de limpeza alcalinos dissolvem gorduras e proteínas. Os produtos de limpeza ácidos removem os resíduos minerais. Os desinfetantes eliminam os microrganismos após a etapa de limpeza. Os produtos alcalinos clorados combinam a remoção de gordura com a ação antimicrobiana.
A tabela abaixo associa os tipos de sujidade mais comuns à classe química correta:
| Tipo de sujidade | Classe química recomendada | Intervalo de pH |
| Gorduras animais, proteínas (carne, aves, marisco) | Produto de limpeza alcalino | 11–13 |
| Açúcares, amidos (padaria, lacticínios) | Detergente ligeiramente alcalino ou neutro | 8–10 |
| Incrustações minerais, depósitos de água | Produto de limpeza ácido | 2–4 |
| Combinação de orgânicos e biofilme | Produto de limpeza alcalino clorado | 11–13 |
| Redução microbiana final | Desinfetante à base de amónio quaternário ou ácido peracético | Varia |
A compatibilidade química com o aço inoxidável é tão importante quanto o poder de limpeza. Tanto o aço inoxidável 304 como o 316L resistem à maioria dos detergentes de qualidade alimentar. Os produtos à base de cloreto podem causar corrosão por pite no aço inoxidável 304 após contacto prolongado. O aço inoxidável 316L suporta melhor a exposição ao cloreto e é o preferido em linhas de produção de marisco.
Como se pode controlar o crescimento da Listeria nas superfícies dos congeladores em espiral?
O controlo da Listeria em congeladores em espiral requer quatro práticas combinadas: limpeza alcalina intensiva, higienização com amónio quaternário ou ácido peracético, testes semanais com esfregaços ambientais e testes imediatos aos vetores sempre que surgir qualquer amostra positiva. De acordo com a FDA (2017), a Listeria monocytogenes pode proliferar a temperaturas de refrigeração e formar biofilmes em superfícies de aço inoxidável, tornando o equipamento para ambientes frios um ponto de controlo de alto risco.
Os pontos de amostragem de alto risco num congelador em espiral estão listados abaixo:
- Bandejas de recolha de pingos e canais de drenagem por baixo da correia
- Eixos de transmissão por correia e caixas de motor
- Juntas de portas e juntas de caixilhos
- Ralos de chão no interior da câmara frigorífica
- Trilhos de retorno da correia e guias de corrente
A remoção do biofilme requer mais do que uma simples limpeza superficial. Os biofilmes maduros de Listeria resistem aos desinfetantes convencionais. A limpeza alcalina a 60 °C rompe primeiro a matriz do biofilme. A aplicação imediata de um desinfetante elimina as células libertadas. Esta sequência é fundamental para as linhas de processamento IQF de marisco, onde o contacto com proteínas cruas aumenta o risco de Listeria.
Um resultado positivo para Listeria desencadeia uma sequência de resposta definida. Os operadores isolam a área, realizam testes de detecção de vetores nas superfícies circundantes, identificam a fonte primária, higienizam e verificam com esfregaços de acompanhamento antes de reiniciar a produção.
Como se deve prevenir a contaminação cruzada por alergénios durante as mudanças de produto?
O controlo da contaminação cruzada por alergénios requer três práticas: agendar primeiro os produtos com menor teor de alergénios, realizar uma limpeza completa entre lotes com tempo de contacto prolongado e efetuar testes validados de remoção de alergénios utilizando esfregaços de proteínas baseados na técnica ELISA. De acordo com a FDA, os alergénios não declarados são a principal causa de recolhas de alimentos nos Estados Unidos.
Os nove principais alergénios reconhecidos pela FDA são o leite, os ovos, o peixe, os mariscos, os frutos secos, os amendoins, o trigo, a soja e o sésamo. Cada um deles deixa resíduos proteicos que o teste ELISA consegue detetar a níveis de partes por milhão.
A estrutura de controlo de alergénios, composta por três partes, é apresentada abaixo:
- Agendamento: Produza produtos isentos de alergénios ou com baixo teor de alergénios antes dos produtos com maior teor de alergénios. Isto reduz o trabalho de limpeza entre lotes.
- Limpeza de mudança de produção: Aplique um ciclo completo de limpeza de sete etapas. Prolongue o tempo de contacto com o desinfetante. Verifique visualmente todas as superfícies.
- Testes de validação: Utilize esfregaços de proteína ELISA em cinco a dez pontos de contacto. Um resultado negativo confirma que a transição foi bem-sucedida.
Uma limpeza inadequada após a mudança de produção resulta na contaminação por alergénios não declarados. Isto representa um risco para a saúde dos consumidores e leva à recolha do produto.
Como é verificada a eficácia da limpeza após cada ciclo?
A eficácia da limpeza é verificada através de três métodos sequenciais: inspeção visual, análise com esfregaço de ATP para deteção de resíduos orgânicos e análises microbiológicas periódicas com esfregaço. A falha na verificação em qualquer fase exige uma nova limpeza antes do reinício da produção.
Os três métodos de verificação e as suas funções estão listados abaixo:
- Inspeção visual. Inspecione todas as superfícies em contacto com os alimentos sob luz intensa. Procure resíduos, marcas de água ou acumulação de desinfetante.
- Teste com esfregaço de ATP. Meça o trifosfato de adenosina (ATP) em superfícies limpas. Os limites de aceitação variam consoante o fabricante do sistema de ATP — os limites comuns para contacto com alimentos variam entre 10 e 150 RLU. Cada unidade define o seu próprio valor de aceitação com base no sistema de teste utilizado e no risco do produto.
- Testes microbiológicos com esfregaços. Envie amostras por esfregaço para um laboratório para obter resultados relativos à contagem de colónias aeróbicas, leveduras e bolores e Listeria spp. Agende esta análise mensalmente ou após eventos de alto risco.
O teste de ATP fornece resultados em 15 segundos. Os testes microbiológicos fornecem resultados em 48 a 72 horas. Os dois métodos têm finalidades diferentes. O teste de ATP confirma um processo de limpeza específico. Os testes microbiológicos confirmam o programa de higiene global.
Que documentação é necessária para passar numa auditoria de segurança alimentar?
As auditorias de segurança alimentar ao abrigo das normas BRC, SQF e IFS exigem cinco categorias de documentação: procedimentos de limpeza por escrito (SSOP), um calendário geral de higienização com registos de conclusão, registos de limpeza assinados, registos de verificação da concentração de produtos químicos e relatórios de ações corretivas. Os auditores analisam estes registos em conjunto, como um único sistema.
A tabela abaixo apresenta os cinco tipos de documentos exigidos e o respetivo objetivo de auditoria:
| Tipo de documento | Objetivo da auditoria |
| Procedimentos Operacionais Padrão de Higiene (SSOP) | Comprove a existência de um método de limpeza por escrito |
| Plano Geral de Higiene (MSS) | Comprova que o planeamento da frequência está em conformidade com os níveis de risco |
| Registos de limpeza assinados | Comprova que a limpeza foi concluída dentro do prazo previsto |
| Registos de concentração química | Comprova que os produtos químicos de limpeza estavam corretos |
| Relatórios de Ações Corretivas (CAPA) | Comprova que as falhas foram detetadas e corrigidas |
Os registos em falta são tratados como limpezas não realizadas durante as auditorias. Um registo assinado com a concentração química medida tem mais peso do que uma caixa de seleção sem dados. As fábricas que se preparam para uma auditoria devem rever os registos dos últimos 90 dias para verificar se estão completos, se contêm assinaturas e se as ações corretivas foram implementadas.
Perguntas frequentes
Quanto tempo demora uma limpeza completa de um congelador em espiral industrial?
Um ciclo CIP completo demora entre 2 a 4 horas. A limpeza manual com desmontagem demora entre 6 a 10 horas. O tempo real varia consoante o tamanho do congelador, a quantidade de sujidade e os produtos químicos de limpeza utilizados.
É possível limpar um congelador em espiral sem o desmontar?
Sim, com um sistema de limpeza no local (CIP). Os bicos CIP pulverizam detergente e desinfectante sobre as superfícies das correias, as bobinas do evaporador e as paredes internas. A limpeza profunda a cada 4 a 8 semanas continua a exigir uma desmontagem parcial.
Qual é a temperatura da água necessária para uma limpeza eficaz do congelador em espiral?
Para a maioria dos detergentes alcalinos, é necessária água com temperatura entre 40 °C e 60 °C. Temperaturas mais baixas retardam a remoção da sujidade. Temperaturas mais elevadas podem danificar as juntas das correias e os componentes de plástico.
Em que difere um sistema CIP da limpeza manual de um congelador em espiral?
O CIP utiliza bicos de pulverização fixos para limpar sem necessidade de desmontagem. A limpeza manual exige que os operadores tenham acesso direto às superfícies. O CIP reduz a mão-de-obra e a exposição a produtos químicos. A limpeza manual alcança superfícies que os bicos não conseguem pulverizar.
Qual é o valor máximo de ATP permitido numa superfície limpa em contacto com alimentos?
Os limiares de passagem de RLU variam consoante o fabricante do sistema ATP. Os limites comuns para superfícies em contacto com alimentos variam entre 10 e 150 RLU. Cada unidade define o seu próprio limiar com base no sistema de teste utilizado e no nível de risco do produto.
Durante quanto tempo deve o desinfetante permanecer nas superfícies do congelador em espiral antes de ser enxaguado?
O tempo de contacto depende do tipo e da concentração do desinfectante. O amónio quaternário requer normalmente 1 a 5 minutos. O ácido peracético requer normalmente 1 minuto. Siga sempre o tempo de contacto indicado pelo fornecedor no rótulo do produto.