La limpieza de los congeladores de la industria requiere más que un simple lavado. Las plantas alimentarias necesitan un plan de limpieza claro para mantener el congelador en buen estado. Este plan debe incluir un horario de limpieza adecuado, productos químicos para la limpieza, la temperatura del agua, el tiempo de desinfección y controles finales. Estas etapas ayudan a controlar los residuos alimentarios, el biofilm, la Listeria, los alergenos y la humedad dentro del congelador.
Esta guía explica formas prácticas de limpiar los congeladores en espiral de forma segura y consistente. Aborda la limpieza diaria, la limpieza profunda, los sistemas CIP, la elección del detergente, el control de Listeria, los cambios de producto con distintos alérgenos, la prueba de ATP, las pruebas de hisopo de laboratorio, los registros de auditoría y los errores comunes en la limpieza. El objetivo es ayudar a las plantas alimentarias a mantener los congeladores en espiral limpios, seguros, en conformidad con las normas y listas para la inspección.
¿Por qué la higiene de los congeladores en espiral requiere prácticas diferentes que las de otros equipos de procesamiento de alimentos?
Los congeladores en espiral requieren prácticas de higiene especiales debido a que sus condiciones de funcionamiento frías y húmedas favorecen la supervivencia de los patógenos y complican el acceso para la limpieza. Los protocolos estándar de limpieza de los equipos alimentarios no abordan estos riesgos.
Tres condiciones hacen que la higiene de los congeladores en espiral sea más exigente que la de otros equipos:
- Los patógenos resistentes al frío sobreviven a temperaturas de congelador. La Listeria monocytogenes crece a temperaturas de refrigeración y sobrevive a temperaturas de congelador. El enfriamiento estándar no la detiene.
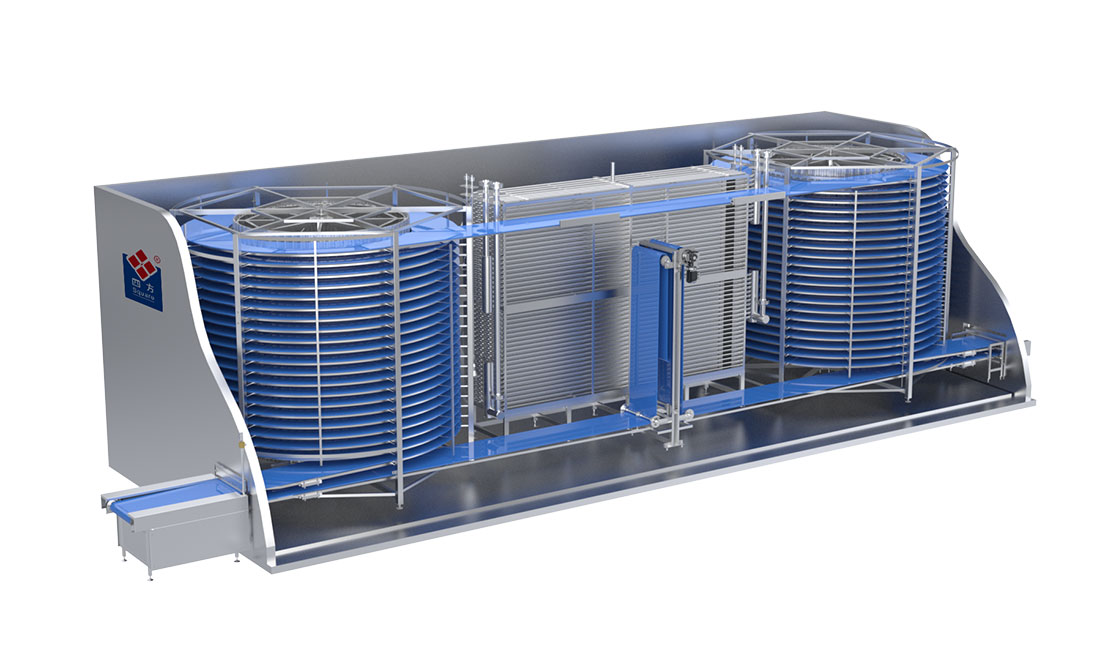
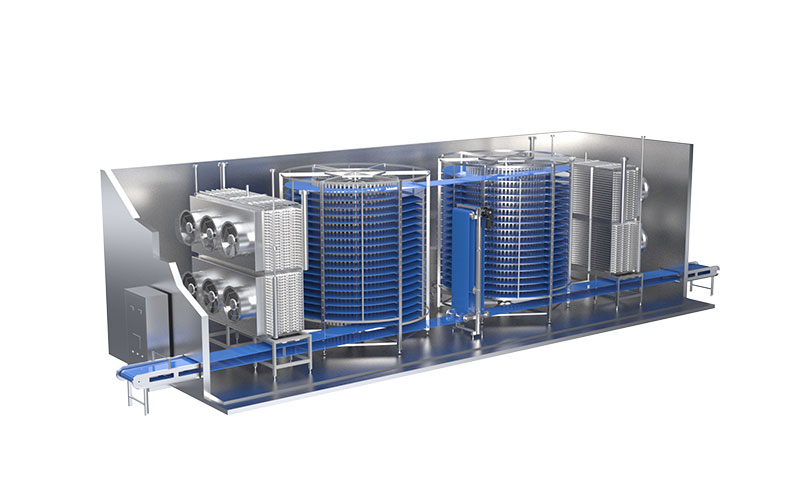
- Las estructuras de cintas de varios niveles crean puntos ciegos de inspección. En las estructuras en espiral se apilan verticalmente de 6 a 40 niveles de cinta. Muchas superficies quedan fuera de la vista o del alcance directo.
- La condensación crea bolsillos de humedad. El agua caliente que entra en contacto con las superficies metálicas frías produce condensación. Las bacterias aprovechan estas zonas de humedad para crecer.
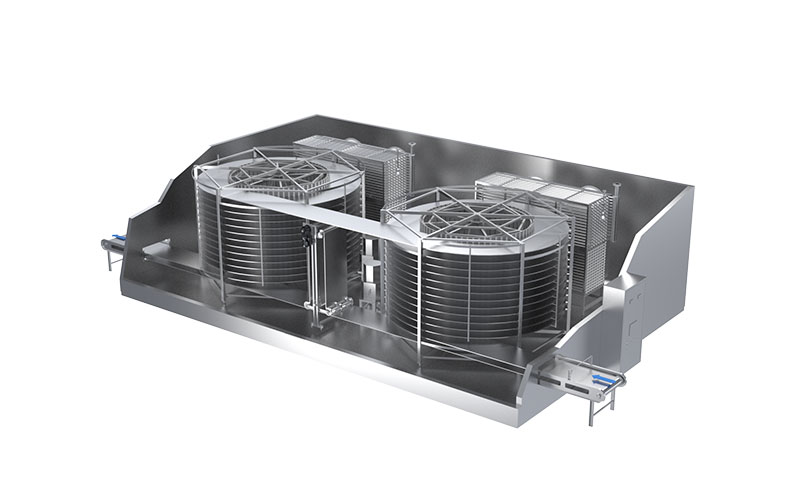
Comprender cómo funciona un congelador en espiral ayuda a los equipos de limpieza a seleccionar las superficies adecuadas durante cada ciclo. La cinta continua, los serpentines del evaporador y los soportes del tambor requieren un enfoque específico.
¿Con qué frecuencia se debe limpiar un congelador de espiral industrial?
La frecuencia de limpieza depende del tipo de producto y el volumen de producción. Se requiere una limpieza diaria en las líneas de carne cruda, aves de corral y mariscos. La limpieza profunda semanal se enfoca en los serpentines de evaporación. Las principales tareas de limpieza tras el desmontaje se programan cada 4 a 8 semanas. Los cambios de alergenos desencadenan un ciclo completo inmediato.
La tabla siguiente muestra un marco de frecuencia de limpieza en tres niveles utilizado en plantas alimentarias industriales:
| Nivel de limpieza | Frecuencia | Objetivos primarios |
| Desinfección diaria | Fin de cada turno de producción | Superficies de la cinta transportadora, zonas de entrada y salida, bandejas de goteo |
| Limpieza profunda semanal | Una vez por semana | Bobinas de evaporador, alojamientos de ventilador, componentes de transmisión por correa |
| Gran desmontaje | Cada 4-8 semanas | Secciones de cinta desmontadas, tambor, suelo y paredes interiores |
| Cambio de alérgenos | Antes de cada cambio de producto | Ciclo completo con pruebas de eliminación de los alérgenos validadas |
Los productos de mayor riesgo requieren intervalos más cortos entre las limpieza. Las líneas de mariscos crudos suelen realizar una desinfección diaria seguida de una limpieza profunda semanal. Las cadenas de panadería y de comidas preparadas pueden realizar ciclos de desinfección cada 48 a 72 horas en lugar de cada día, debido a que su perfil de producto de menor riesgo permite intervalos más largos.
¿Cuáles son los pasos básicos de un ciclo completo de limpieza de un congelador de espiral?
Un ciclo de limpieza completo incluye siete pasos: recogida en seco, prelavado, aplicación de detergente, acción mecánica o de pulverización, aclarado intermedio, aplicación de desinfectante y aclarado final con secado al aire. Saltar cualquier paso reduce los resultados de la higiene.
Los siete pasos básicos se describen a continuación:
- Recolección en seco. Elimine los residuos sueltos antes de que el agua toque la superficie. El agua convierte los residuos en una pasta que resulta más difícil de limpiar.
- Pre-Enjuague. Aplique agua caliente a 40–60°C para eliminar la suciedad soluble.
- Aplicación de detergente. Difunde el producto de limpieza en todas las superficies. Mantén la concentración indicada por el fabricante.
- Acción mecánica o de pulverización. Utilice cepillos, pulverizadores de presión o boquillas CIP para levantar los residuos que queden.
- Enjuague intermedio. Remueva todos los residuos de detergente con agua limpia.
- Aplicación de desinfectante. Aplique el desinfectante y manténgalo durante el tiempo de contacto requerido por el proveedor.
- Enjuague final y se seca al aire. Elimine los residuos del desinfectante y deje que las superficies se sequen completamente antes de reiniciar la producción.
La temperatura del agua entre 40°C y 60°C activa la mayoría de los detergentes alcalinos sin dañar los materiales de la correa. Las temperaturas más bajas ralentizan la eliminación de la suciedad. Las temperaturas más altas pueden dañar las juntas y los componentes de la correa de plástico.
¿Qué productos químicos de limpieza son los mejores para diferentes tipos de suciedad en los congeladores en espiral?
El tipo de suciedad determina la selección química. Los limpiadores alcalinos disuelven las grasas y las proteínas. Los limpiadores ácidos eliminan las incrustaciones minerales. Los desinfectantes eliminan los microorganismos después de la etapa de limpieza. Los productos alcalinos clorados combinan la eliminación de la grasa con una acción antimicrobiana.
La tabla siguiente relaciona los tipos de suciedad comunes con la clase química correspondiente:
| Tipo de suciedad | Clase química recomendada | Rango de pH |
| Grasas animales, proteínas (carne, aves, mariscos) | Limpiador alcalino | 11–13 |
| Azúcares, almidones (panadería, lácteos) | Limpiador suave alcalino o neutro | 8–10 |
| Incrustaciones minerales, depósitos de agua | Limpiador ácido | 2–4 |
| Residuos orgánicos combinados y biofilm | Limpiador alcalino con cloro | 11–13 |
| Reducción final de los microorganismos | Desinfectante de amonio cuaternario o ácido peracético | Variable |
La compatibilidad química con el acero inoxidable es tan importante como su poder de limpieza. Tanto el acero inoxidable 304 como el 316L resisten la mayoría de los detergentes para uso alimentario. Los productos a base de cloruro pueden causar corrosión en el acero inoxidable 304 tras un contacto prolongado. El acero inoxidable 316L resiste mejor la exposición a cloruro y se recomienda para líneas de productos para mariscos.
¿Cómo se puede controlar el crecimiento de la Listeria en superficies de congeladores en espiral?
El control de la Listeria en los congeladores de espiral requiere cuatro prácticas combinadas: una limpieza alcalina agresiva, una desinfección con amonio cuaternario o ácido peracético, pruebas semanales de análisis de la contaminación ambiental y análisis inmediato de vectores cuando se detecta una muestra positiva. Según la FDA (2017), la Listeria monocytogenes puede crecer a temperaturas de refrigeración y formar biofilms en superficies de acero inoxidable, lo que hace que el equipo para entornos fríos sea un punto de control de alto riesgo.
Los puntos de muestreo de alto riesgo en un congelador de espiral se enumeran a continuación:
- Bandejas de goteo y canales de drenaje debajo de la correa
- Ejes de transmisión por correa y alojamientos de motor
- Sellos de puerta y juntas de marco
- Conductos de desagüe en el interior de la cámara de congelación
- Rieles de retorno de la correa y guías de cadena
La eliminación de los biofilmes requiere más que una limpieza superficial. Los biofilmes maduros de Listeria resisten a los desinfectantes estándar. La limpieza alcalina a 60°C rompe primero la matriz del biofilme. El desinfectante aplicado inmediatamente después mata las células liberadas. Esta secuencia es crucial para las líneas de tratamiento IQF de mariscos, donde el contacto con la proteína cruda aumenta el riesgo de Listeria.
Un resultado positivo de Listeria desencadena una secuencia de acción definida. Los operadores aislan el área, realizan pruebas de vectores en las superficies circundantes, identifican la fuente inicial, la desinfectan y la verifican mediante pruebas de seguimiento antes de reiniciar la producción.
¿Cómo se debe prevenir la contaminación cruzada de los alérgenos durante los cambios de producto?
El control de la contaminación cruzada por alergenos requiere tres prácticas: programar los productos con menor contenido de alérgenos primero, realizar una limpieza completa con un tiempo de contacto prolongado y probar la eliminación de los alérgenos mediante análisis de proteínas con tecnología ELISA. Según la FDA, los alérgenos no declarados son la principal causa de las retiradas de productos alimentarios de los mercados en los Estados Unidos.
Los nueve principales alérgenos reconocidos por la FDA son la leche, los huevos, el pescado, los mariscos, las nueces de árbol, los cacahuetes, el trigo, las soja y el sésamo. Cada uno deja residuos de proteínas que el análisis ELISA puede detectar a niveles de partes por millón.
El marco de control de los alérgenos en tres etapas se presenta a continuación:
- Programación: Utilice productos libres de alérgenos o de bajo contenido de alérgenos antes de productos con un contenido de alérgenos más alto. Esto reduce la carga de limpieza entre los lotes.
- Limpieza de cambio: Aplique un ciclo de limpieza completo en siete pasos. Use un tiempo de contacto prolongado con el desinfectante. Verifique visualmente todas las superficies.
- Pruebas de validación: Utilice hisopos de proteína ELISA en cinco a diez puntos de contacto. Un resultado negativo confirma que el cambio se ha realizado correctamente.
La limpieza inadecuada durante la transición produce una contaminación no declarada por alergénicos. Esto representa un riesgo para la salud de los consumidores y provoca la retirada del producto del mercado.
¿Cómo se verifica la eficacia del lavado después de cada ciclo?
La eficacia de la limpieza se verifica mediante tres métodos en secuencia: inspección visual, análisis de ATP mediante hisopo para detectar residuos orgánicos y análisis microbiológico periódico de hisopos. En caso de verificación fallada en cualquier etapa, se requiere una nueva limpieza antes de que la producción vuelva a iniciar.
Los tres métodos de verificación y sus funciones se enumeran a continuación:
- Inspección visual. Inspeccione cada superficie que entra en contacto con los alimentos con una luz brillante. Busque residuos, marcas de agua o acumulación de desinfectante.
- Prueba de ATP mediante hisopo. Medir el trifosfato de adenosina (ATP) en superficies limpias. Los umbrales varían según el fabricante del sistema de ATP: los límites comunes de contacto con alimentos oscilan entre 10 y 150 RLU. Cada planta fija su propio valor de paso en función del sistema de ensayo utilizado y el riesgo del producto.
- Test de hisopo microbiológico. Envíe muestras de hisopo a un laboratorio para obtener resultados de conteo aeróbico de bacterias, levaduras y mohos, así como de Listeria spp. Programar este análisis mensualmente o después de eventos de alto riesgo.
La prueba ATP proporciona resultados en 15 segundos. La prueba microbiológica proporciona resultados en 48 a 72 horas. Ambas metodologías sirven para fines diferentes. La prueba ATP confirma un evento específico de limpieza. La prueba microbiológica confirma el programa de saneamiento general.
¿Qué documentación se requiere para pasar una auditoría de seguridad alimentaria?
Las auditorías de seguridad alimentaria según BRC, SQF e IFS requieren cinco categorías de documentación: procedimientos escritos de limpieza (SSOP), un plan de saneamiento general con registros de cumplimiento, registros de limpieza firmados, registros de verificación de la concentración de productos químicos y informes de acciones correctivas. Los auditores revisan estas documentaciones como un único sistema.
La tabla siguiente muestra los cinco tipos de documentos requeridos y su finalidad de auditoría:
| Tipo de documento | Propósito de la auditoría |
| Procedimientos Operativos Estándares de Higiene (SSOP) | Se demuestra que existe un método de limpieza escrito |
| Programa de saneamiento maestro (MSS) | Demuestra que la frecuencia de limpieza planificada se ajusta a los niveles de riesgo |
| Registros de limpieza firmados | Se demostró que la limpieza se realizó según el plan |
| Registros de concentración de sustancias químicas | Demuestra que la química de limpieza era correcta |
| Informes de medidas correctivas (CAPA) | Se detectaron y solucionaron fallas |
Los registros que faltan se consideran como no realizados durante las auditorías. Un registro firmado con la concentración química medida tiene más peso que una casilla de verificación sin datos. Las plantas que se preparan para una auditoría deben revisar los registros de los últimos 90 días para verificar la integridad, las firmas y el cumplimiento de las medidas correctivas.
Preguntas frecuentes
¿Cuánto tiempo tarda en limpiarse un congelador industrial completo?
Un ciclo completo de CIP dura de 2 a 4 horas. La limpieza manual con desmontaje tarda de 6 a 10 horas. El tiempo real varía según el tamaño del congelador, la carga de suciedad y la química utilizada para la limpieza.
¿Se puede limpiar un congelador en espiral sin desmontarlo?
Sí, con un sistema de limpieza en el lugar (CIP). Las boquillas CIP pulverizan detergente y desinfectante sobre las superficies de la cinta transportadora, los serpentines de evaporación y las paredes internas. La limpieza completa de la máquina cada 4 a 8 semanas aún requiere desmontaje parcial.
¿Qué temperatura del agua se requiere para una limpieza eficaz del congelador en espiral?
Se requiere agua entre 40°C y 60°C para la mayoría de los detergentes alcalinos. Las temperaturas más bajas ralentizan la eliminación de la suciedad. Las temperaturas más altas pueden dañar las juntas de la correa y los componentes de plástico.
¿Cómo es diferente un sistema CIP del lavado manual de los congeladores espirales?
CIP utiliza boquillas de pulverización fijas para limpiar sin necesidad de desmontar el equipo. La limpieza manual requiere que los operadores accedan directamente a las superficies. CIP reduce el tiempo de trabajo y la exposición a productos químicos. La limpieza manual llega a superficies que las boquillas no pueden alcanzar.
¿Cuál es el máximo nivel de lectura de ATP permitido en una superficie de contacto con alimentos limpia?
Los umbrales de RLU varían según el fabricante del sistema ATP. Los límites comunes para las superficies de contacto con alimentos oscilan entre 10 y 150 RLU. Cada planta define su propio umbral en función del sistema de ensayo utilizado y el nivel de riesgo del producto.
¿Durante cuánto tiempo debe permanecer el desinfectante en las superficies de los congeladores en espiral antes de lavarlo?
El tiempo de contacto depende del tipo y la concentración del desinfectante. El amonio cuaternario suele tardar entre 1 y 5 minutos. El ácido peracético suele tardar 1 minuto. Siempre siga el tiempo de contacto indicado por el fabricante en la etiqueta del producto.