Интеллектуальная система мониторинга и управления холодильным оборудованием помогает пищевым предприятиям поддерживать качество продукции, сокращать энергопотери и выявлять неисправности оборудования до того, как они приведут к остановке производства. Система использует датчики, ПЛК-контроллеры, сигнализацию и программные панели управления для отслеживания температуры, давления, энергопотребления и состояния оборудования в режиме реального времени.
Основываясь на опыте реализации проектов в области промышленного холодильного оборудования и пищевой промышленности, данное руководство объясняет, почему интеллектуальный мониторинг важен и когда он окупается. В нем рассматриваются ручные журналы учета, электронные записи, системы энергосберегающего управления, профилактическое техническое обслуживание, мониторинг спиральных морозильных камер и систем IQF, сроки установки, системная интеграция, точность датчиков, безопасность облачных технологий, а также типичные вопросы, возникающие на действующих предприятиях.
Что такое интеллектуальная система мониторинга и управления холодильным оборудованием?
Интеллектуальная система мониторинга и управления холодильным оборудованием объединяет датчики, контроллеры и программное обеспечение с подключением к облаку для отслеживания температуры, давления, энергопотребления и состояния оборудования в режиме реального времени. Она запускает автоматические реакции, отправляет сигналы тревоги при отклонениях показаний и создает цифровые записи для аудитов безопасности пищевых продуктов.
Система состоит из трёх рабочих уровней:
- Слой датчиков. Термодатчики, датчики давления, датчики вибрации и счетчики энергии, установленные на компрессорах, конденсаторах, испарителях и в холодильных камерах.
- Уровень управления. ПЛК-контроллеры обрабатывают данные с датчиков и регулируют работу клапанов, вентиляторов и скорость вращения компрессоров в соответствии с запрограммированными правилами.
- Уровень программного обеспечения. На панелях управления SCADA отображаются показания в режиме реального времени. Облачные платформы хранят исторические данные для анализа и аудита.
Именно функция управления отличает интеллектуальную систему от простого регистратора данных. Регистратор фиксирует показания. Система управления же реагирует на них.
Во сколько обойдется пищевому предприятию невыявленная неисправность холодильной установки?
Один случай неполамки холодильной системы, оставшийся без внимания, обходится пищевому предприятию от 50 000 до 500 000 долларов. Эти затраты связаны с порчей продукции, простоями в производстве, масштабом отзыва продукции и повреждением оборудования. По оценкам отрасли, незапланированный простой холодильных камер обходится среднему предприятию в 2 500 долларов в час.
Ниже перечислены четыре категории затрат, связанных с одним случаем отказа:
- Потери запасов. Повышение температуры замороженной продукции выше -18 °C выходит за пределы технических требований к холодильному хранению. Согласно рекомендациям Министерства сельского хозяйства США (USDA), температура замороженных запасов не должна превышать -12 °C в течение длительного периода времени. Одна камера в крупномасштабный холодильный комплекс Вместимость составляет от 200 000 до 1 миллиона единиц продукции.
- Простои в производстве. Простоя работников, пропущенные сроки отгрузки и штрафы по контракту обходятся в 2 500 долларов в час и более.
- Отзыв продукции. Отсутствие записей о температуре в период отклонений приводит к профилактическому отзыву всей продукции, изготовленной в этот промежуток времени.
- Повреждение оборудования. Выход из строя компрессора часто приводит к повреждению последующих компонентов. Стоимость замены составляет от 30 000 до 150 000 долларов.
Этих затрат в значительной степени можно избежать благодаря сигналам мониторинга, срабатывающим до того, как температура превысит безопасные пороги.
Почему ручные журналы регистрации температуры больше не соответствуют современным требованиям безопасности пищевых продуктов?
Ручные журналы регистрации температуры больше не соответствуют современным требованиям безопасности пищевых продуктов, поскольку в них остаются пробелы между показаниями и невозможно подтвердить, что температура оставалась в допустимом диапазоне в период между проверками. Аудиты по стандартам FSMA, BRC и SQF теперь требуют ведения непрерывных электронных записей с подтверждением временных меток и автоматической документацией оповещений.
В приведенной ниже таблице сравниваются данные ручного ведения журналов с данными непрерывного электронного мониторинга по четырем критериям аудита:
| Критерии | Журналы руководств | Электронный мониторинг |
| Частота записи | Каждые 2–4 часа | Каждые 1–5 минут |
| Защита от несанкционированного изменения | Низкий | Высокий (данные с отметкой времени) |
| Обнаружение отклонений | При следующей проверке | В тот момент, когда это происходит |
| Время проведения аудита | Часы и дни | Минуты |
Четырехчасовой пробел в ручной регистрации данных означает, что отклонение может продолжаться почти 4 часа, прежде чем его заметит какой-либо оператор. Согласно правилу FDA FSMA «Превентивные меры контроля» (21 CFR, часть 117), записи должны подтверждать, что критические контрольные точки отслеживались с достаточной частотой и с задокументированной проверкой. В настоящее время передовой опыт отрасли рассматривает непрерывный электронный мониторинг как стандарт по умолчанию.
Как мониторинг в режиме реального времени снижает расходы на электроэнергию в сфере промышленного холодильного оборудования?
Мониторинг в режиме реального времени снижает расходы на электроэнергию в системах промышленного охлаждения за счет регулирования давления с плавающей головкой, планирования размораживания в соответствии с потребностью и адаптации нагрузки на компрессор. Согласно данным Министерства энергетики США (2020 г.), эти стратегии позволяют сократить энергопотребление систем охлаждения на 15–30 %, при этом на охлаждение приходится 50–70 % общего потребления электроэнергии на предприятии.
Ниже описаны три основных типа энергосберегающих систем управления:
- Регулирование давления с плавающей головкой. Система снижает давление конденсации при понижении температуры наружного воздуха, а не поддерживает фиксированное заданное значение. Уже одно это повышает сезонную эффективность на 8–15 %.
- Размораживание по требованию. Циклы размораживания запускаются, когда датчики фиксируют фактическое образование наледи, а не по фиксированному таймеру. Заводы, как правило, сокращают количество ненужных циклов размораживания на 30–50 %.
- Согласование нагрузки на компрессор. Приводы с регулируемой скоростью регулируют мощность компрессора в соответствии с фактической потребностью в охлаждении. Работа с частичной нагрузкой составляет 60–70 % годового наработки на большинстве пищевых предприятий.
Предприятие, годовые затраты которого на электроэнергию для охлаждения составляют 300 000 долларов, может сэкономить от 45 000 до 90 000 долларов в год при совместном применении этих трех мер контроля. Диапазон в 15–30 % отражает совокупный эффект, а не сумму отдельных мер, поскольку эти стратегии частично дублируют друг друга по своему воздействию.
Какие неисправности оборудования можно выявить до того, как они приведут к потерям в производстве?
Интеллектуальная система мониторинга выявляет пять распространенных неисправностей холодильного оборудования до того, как они приведут к остановке производства: короткие циклы работы компрессора, утечка хладагента, износ двигателя вентилятора испарителя, загрязнение конденсатора и падение давления масла. Анализ закономерностей в непрерывных потоках данных позволяет выявлять аномальные тенденции за 24–72 часа до срабатывания сигнализации оборудования.
В таблице ниже приведены сигналы раннего предупреждения для каждого типа неисправности:
| Тип неисправности | Сигнал раннего предупреждения | Срок службы до выхода из строя |
| Короткие циклы работы компрессора | Циклы работы продолжительностью менее 5 минут | 1–2 недели |
| Потеря заправки хладагента | Постепенное снижение давления всасывания | 3–7 дней |
| Износ двигателя вентилятора испарителя | Рост потребляемого тока двигателя | 1–4 недели |
| Загрязнение конденсатора | Расширение диапазона температур подхода | 2–8 недель |
| Падение давления масла | Тенденция давления ниже базовой линии | 24–72 часа |
Каждый сигнал запускает предупреждение о необходимости технического обслуживания до того, как неисправность достигнет критического уровня. Отраслевые исследования в области технического обслуживания показывают, что профилактическое обслуживание, основанное на непрерывном мониторинге, сокращает незапланированные простои на 25–40 % по сравнению с обслуживанием по фиксированному графику.
Какую пользу приносит непрерывный мониторинг для работы спиральных морозильных камер и систем IQF?
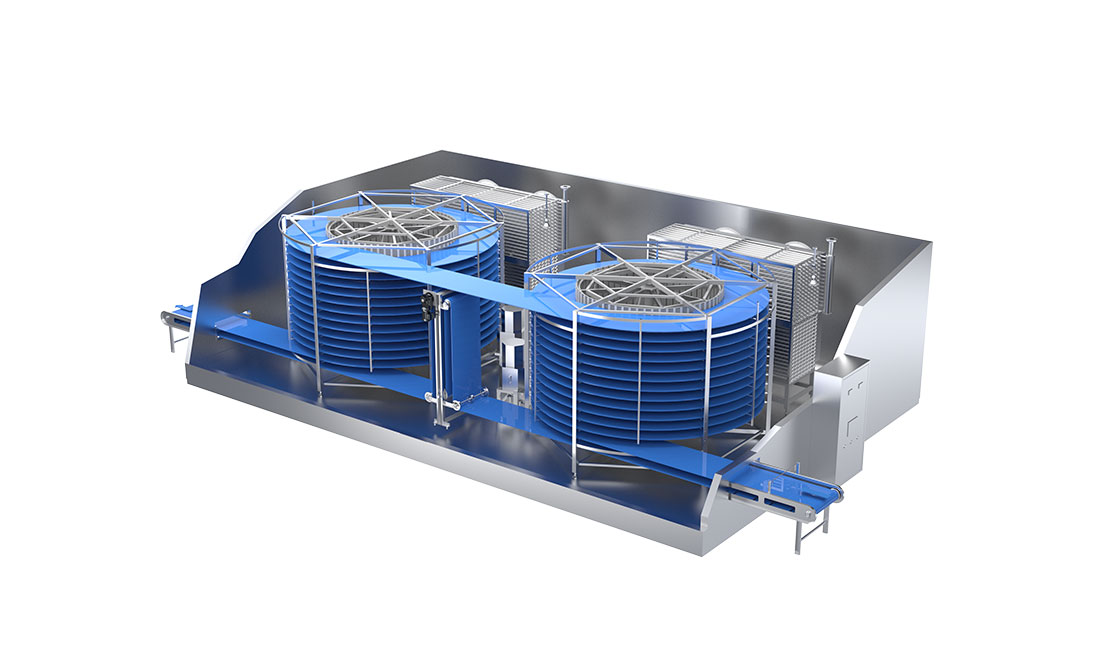
Непрерывный мониторинг добавляет три возможности к работе спиральных морозильных камер и систем IQF: поддержание стабильности температуры испарения в пределах проектного допуска, согласование скорости конвейерной ленты с нагрузкой на замораживание и проверку температуры в центре продукта на выходе с ленты.
Ниже описаны три функции мониторинга, характерные для морозильных установок IQF и спиральных морозильных установок:
- Стабильность температуры испарения. Датчики непрерывно отслеживают температуру на стороне хладагента. Отклонения, приближающиеся к ±1 °C, запускают регулировку управляющих клапанов до того, как это повлияет на качество продукции. Это предотвращает повреждение, вызванное образованием кристаллов льда в результате нестабильной скорости замораживания.
- Соответствие скорости ленты и нагрузки. Скорость конвейерной ленты регулируется в зависимости от массы поступающего продукта и температуры на входе. Более высокая скорость ленты при небольшой загрузке позволяет экономить энергию. Более низкая скорость ленты при большой загрузке позволяет сохранить температуру в центре продукта.
- Проверка температуры в центре продукта. Инфракрасные датчики на выходе конвейера проверяют температуру готовой продукции на соответствие заданному значению. Продукция, не соответствующая спецификации, отбраковывается до упаковки.
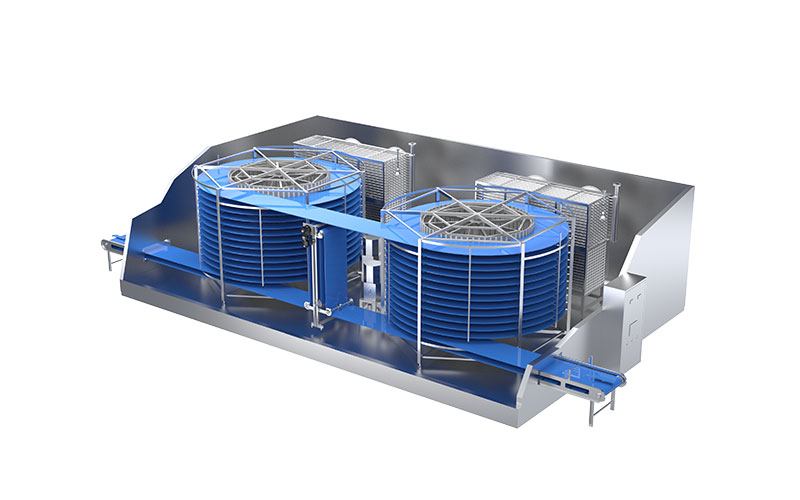
Эти средства управления снижают потери от капельного стекания после размораживания и обеспечивают соблюдение кривых замораживания, требуемых для ведения документации по системе HACCP на линиях по переработке сырых морепродуктов, птицы и мяса.
Когда лучше всего устанавливать систему мониторинга холодильного оборудования?
Оптимальный момент для установки системы мониторинга холодильного оборудования — это период расширения завода, замены оборудования или после первого случая внепланового простоя. Заводы, годовые затраты которых на электроэнергию для холодильного оборудования превышают 100 000 долларов, как правило, окупают стоимость системы в течение 18–36 месяцев.
Существует четыре основных фактора, обусловливающих необходимость установки:
- Расширение завода. Новое оборудование легче интегрировать при вводе в эксплуатацию, чем при модернизации.
- Замена основного оборудования. Установка датчиков и контроллеров происходит одновременно с заменой компрессора или конденсатора — это естественный момент для оценки Каскадные холодильные системы на основе CO₂ наряду с другими мерами по модернизации.
- Первый случай незапланированной остановки оборудования. Предотвращение всего одного сбоя окупает 30–60 % стоимости системы.
- Подготовка к предварительному аудиту. Предприятия, стремящиеся получить сертификацию BRC, SQF или FSSC 22000, должны вести непрерывный электронный учет.
Промедление влечет за собой скрытые затраты. Каждый месяц без мониторинга увеличивает риск порчи продукции, простоев и выявления нарушений при аудите. Стоимость одного серьезного сбоя превышает затраты на установку системы на всем предприятии.
Как система мониторинга интегрируется с существующим холодильным оборудованием?
Современные системы мониторинга интегрируются с существующим холодильным оборудованием посредством стандартных промышленных протоколов, включая Modbus, BACnet и OPC UA. На большинстве предприятий монтаж завершается в течение 2–4 недель. Нет необходимости заменять исправные компрессоры, конденсаторы или испарители.
Типичная установка состоит из четырёх этапов интеграции:
- Аудит оборудования. Инженеры определяют имеющиеся ПЛК-контроллеры, расположение датчиков и версии протоколов.
- Расположение датчиков. Новые датчики устанавливаются в критических точках: на выходе компрессора, в водяных магистралях конденсатора, на выходах испарителя и в холодильных камерах.
- Подключение контроллера. Существующие ПЛК подключаются к платформе мониторинга через утвержденные шлюзы. Для устаревших контроллеров может потребоваться преобразователь протоколов.
- Обучение операторов. Персонал завода осваивает навигацию по панели управления, реагирование на аварийные сигналы и формирование отчетов. Обучение занимает от 4 до 8 часов на одного оператора.
Облачные платформы включают в себя доступ на основе ролей, зашифрованную передачу данных и локальное резервное хранение. Предприятия, заботящиеся о сетевой безопасности, могут запускать систему в частной сети без выхода в Интернет.
Часто задаваемые вопросы
Сколько времени занимает установка системы мониторинга холодильного оборудования на существующем предприятии?
Большинство монтажных работ занимает от 2 до 4 недель — от проверки оборудования до передачи его оператору. На крупных многозонных предприятиях этот срок может составлять от 6 до 8 недель. Монтаж обычно проводится в период планового технического обслуживания, чтобы избежать перерывов в производстве.
Каков типичный срок окупаемости интеллектуальной системы мониторинга холодильного оборудования?
Срок окупаемости составляет от 18 до 36 месяцев для предприятий с годовыми затратами на электроэнергию для охлаждения свыше 100 000 долларов. Экономия энергии на уровне 15–30 % в сочетании с сокращением простоев обеспечивают быструю окупаемость. Предприятия с частыми сбоями в работе окупают инвестиции быстрее.
Может ли система мониторинга работать с холодильным оборудованием разных производителей?
Да. Промышленные протоколы, такие как Modbus, BACnet и OPC UA, позволяют осуществлять интеграцию между компрессорами, конденсаторами и испарителями различных марок. Для устаревшего оборудования, не поддерживающего эти протоколы, требуется шлюзовое устройство, что увеличивает стоимость на 1 000–3 000 долларов на каждый контроллер.
Какую точность измерения температуры обеспечивают промышленные датчики температуры?
Промышленные датчики RTD и термопары обеспечивают точность ±0,2 °C в диапазоне от -50 °C до +50 °C. Это соответствует требованиям к точности, предъявляемым к кривым замораживания IQF, соблюдению норм хранения в холодильных камерах и ведению документации по системе HACCP.
Безопасен ли облачный мониторинг холодильных систем для данных о производстве пищевых продуктов?
Облачные платформы используют зашифрованную передачу данных, доступ на основе ролей и хостинг, сертифицированный по стандарту ISO 27001. Предприятия, которым требуется полная сетевая изоляция, могут развернуть локальные версии с тем же программным обеспечением. Оба варианта соответствуют требованиям к хранению данных в сфере безопасности пищевых продуктов.
Сколько датчиков требуется для типичной промышленной холодильной установки?
Типичному пищевому предприятию требуется от 30 до 150 датчиков в зависимости от размера завода и количества зон. Для одной спиральной морозильной камеры требуется от 8 до 12 датчиков для контроля испарителя, конвейерной ленты и продукта. Для холодильной камеры требуется от 4 до 6 датчиков.