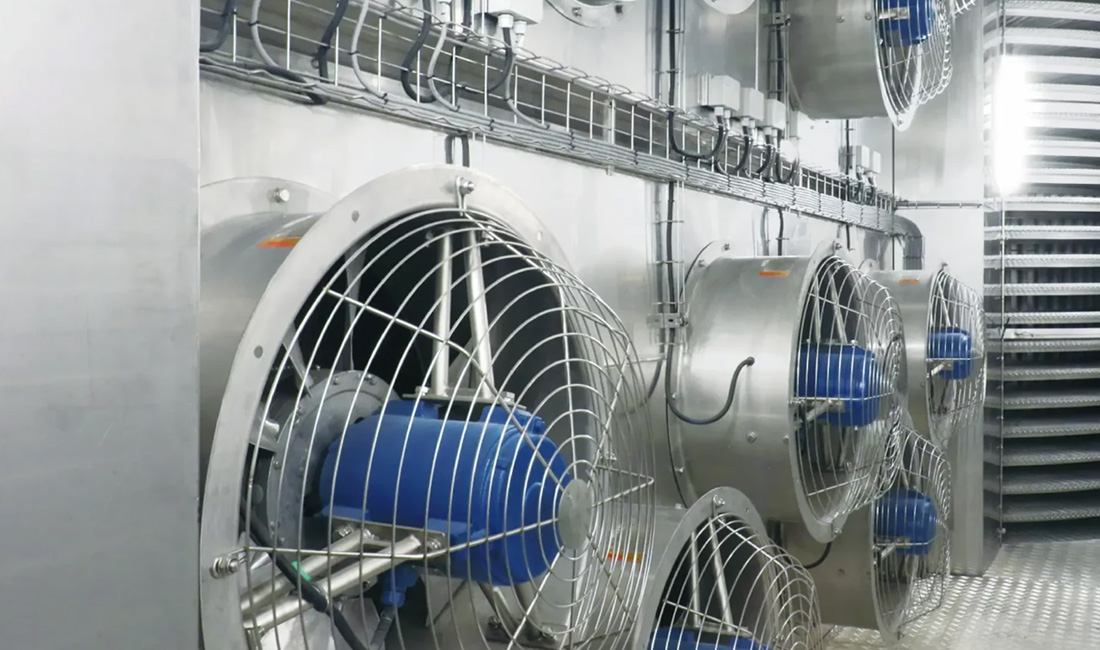
Правильный подбор производительности спирального морозильника является ключом к бесперебойной и эффективной работе. Необходимо знать, как долго продукция находится внутри, какова грузоподъёмность конвейерной ленты и достигает ли холодный воздух каждую единицу продукции. Производительность зависит от взаимодействия таких факторов, как время пребывания, нагрузка на ленту и воздушный поток.
Если допустить ошибку — например, установить слишком короткое время выдержки или неравномерный воздушный поток — продукты могут заморозиться неравномерно, будет тратиться энергия, а производство замедлится. Правильные расчеты помогают сбалансировать энергопотребление, равномерность замораживания и качество продуктов.
В данном руководстве шаг за шагом показано, как рассчитать производительность спирального морозильника, с использованием формул и реального примера, что значительно упрощает проектирование и оптимизацию морозильного оборудования.
Каковы основные принципы расчета производительности спиральных морозильных камер?
Производительность спирального морозильника зависит от трёх простых факторов: замораживаемого продукта, доступного пространства на ленте и условий эксплуатации морозильника.
Вот основные принципы:
- Характеристики продукции: Как размер продукта и температура влияют на время замораживания.
- Размеры конвейеров и морозильных камер: Максимальный объем продукции, который конвейерная лента может физически удержать.
- Условия эксплуатации: Как воздушный поток, температура и скорость конвейерной ленты влияют на эффективность замораживания.
Характеристики продукции
Размер, форма и толщина продуктов определяют скорость их замораживания и количество, которое можно разместить на конвейерной ленте. Толстые куски, такие как стейки или крупные куски курицы, требуют больше времени, чем мелкие продукты, например горох или ягоды.
Температура поступающего сырья и заданная температура в центре продукта также влияют на скорость загрузки. Более холодные продукты позволяют ускорить переработку, тогда как более тёплые или влажные продукты замедляют работу линии и могут потребовать снижения нагрузки на конвейерную ленту.
Плотность и влажность продукта определяют необходимую энергию охлаждения. Стабильные технические характеристики продукта позволяют легче прогнозировать производительность морозильной камеры.
Размеры конвейеров и морозильных камер
Ширина ленты, длина трассы и количество ярусов определяют, какой объем продукции можно загрузить. Более широкие ленты, дополнительные ярусы или более длинная спиральная трасса увеличивают производительность и влияют на время пребывания продукта в морозильной камере.
Расположение конвейерных лент также влияет на воздушный поток. Равномерное расстояние между продуктами способствует их равномерному замораживанию сверху донизу.
Правильный подбор этих элементов позволяет морозильной установке достичь заданной производительности без узких мест и проблем с качеством.
Условия эксплуатации
Скорость ленты, температура воздуха и схема распределения воздушного потока контролировать отвод тепла. Более медленные конвейерные ленты увеличивают время нахождения продукта в камере и качество замораживания но уменьшайте часовую производительность; более быстрые конвейерные ленты повышают выход продукции, но создают риск недостаточного замораживания.
Температура и скорость воздушного потока влияют на скорость охлаждения продукции. Увеличение скорости воздушного потока ускоряет замораживание, но при чрезмерной скорости может приводить к потере энергии.
Важную роль играют также характеристики испарителя. Надежный, хорошо обслуживаемый испаритель поддерживает стабильную температуру, а регулярная разморозка обеспечивает постоянный воздушный поток. Настройки часто требуют корректировки в зависимости от продукта и загрузки.
Как работает формула расчета основной производительности?
Основная формула расчета производительности спиральной морозильной камеры учитывает площадь ленты, загрузку продуктом и время пребывания в камере для расчета количества килограммов в час, которое система может заморозить.
Вот основные моменты:
- Время выдержки: Время пребывания продукта в холодовой зоне определяется длиной трассы конвейерной ленты и скоростью ленты.
- Влияние времени выдержки на качество: Почему правильное время выдержки предотвращает недостаточную или чрезмерную заморозку, а также потерю качества.
- Оптимизация времени выдержки: Как для достижения наилучших результатов необходимо корректировать время выдержки в зависимости от вида продуктов и схемы циркуляции воздуха.
Что такое время выдержки в спиральных морозильных камерах
Время пребывания — это время, в течение которого продукт находится в замораживающем воздухе; оно рассчитывается путём деления длины пути конвейерной ленты на скорость конвейерной ленты. Более длинные трассы или более медленные конвейерные ленты увеличивают время нахождения продукта в морозильной камере, обеспечивая более глубокую и равномерную заморозку.
Толщина и плотность продукта влияют на время, необходимое для замораживания. Толстые изделия замораживаются дольше, чем тонкие. Скорость конвейерной ленты выбирается таким образом, чтобы обеспечить баланс между полнотой замораживания и производительностью линии. Слишком высокая скорость → незамороженные участки; слишком низкая → перерасход энергии.
Контролировать время выдержки проще с помощью датчиков температуры и программируемых приводов, которые поддерживают постоянную скорость конвейерной ленты на протяжении всей смены.
Влияние времени выдержки на качество и выход продукции
Правильный выбор времени выдержки имеет решающее значение для текстуры, влажности и внешнего вида продукта. Слишком короткое время → морозный слой снаружи, мягкая сердцевина; слишком долгое → сухие или обледенелые продукты. Правильное время выдержки позволяет сохранить мелкие кристаллы льда и качество продукта после размораживания.
Правильное время выдержки также повышает выход готовой продукции, сохраняя влагу и снижая потери от стекания. Неравномерная выдержка на разных ярусах приводит к неравномерному замораживанию и удлинению циклов. Большинство команд контролируют температуру на выходе, чтобы убедиться в эффективности времени выдержки.
Как оптимизировать время выдержки для различных пищевых продуктов?
Различные продукты требуют своего собственного времени пребывания в морозильной камере в зависимости от состава и толщины. Продукты с высоким содержанием воды — морепродукты, фрукты — требуют больше времени, поскольку вода замерзает при постоянной температуре. Жирные продукты, такие как колбаса, обычно замерзают быстрее.
Рекомендуется сгруппировать продукцию по типам и провести испытания для определения оптимального времени выдержки.
Конструкция оборудования также играет важную роль. Системы с вертикальным воздушным потоком могут сократить время пребывания продукта в камере, так как они лучше пропускают холодный воздух через стопку. В системах с горизонтальным потоком может потребоваться снижение скорости конвейерной ленты для достижения того же уровня замораживания. Операторы обычно совместно регулируют воздушный поток и скорость ленты, стремясь найти оптимальный баланс между энергопотреблением и качеством продукции.
Как пошагово рассчитать производительность спирального морозильника?
Пошаговый расчёт производительности спирального морозителя включает в себя определение цели замораживания, расчёт времени пребывания продукта в морозителе, расчёт нагрузки продукта на единицу площади ленты, использование площади ленты для расчёта часовой производительности и, наконец, проверку расхода воздуха, мощности испарителя и поправочных коэффициентов.
- Шаг 1: Определите информацию о продукте: Укажите тип продукта, его форму, вес, содержание влаги, а также целевые температуры в центре и на поверхности продукта, которые служат исходными данными для всех последующих расчетов.
- Шаг 2: Определение кривой охлаждения и целевых показателей: Используйте характеристики продукции или данные испытаний для определения кривой охлаждения и необходимого общего отвода тепла (как явного, так и скрытого) от начальной до заданной температуры замораживания.
- Шаг 3: Расчет времени выдержки: Исходя из кривой охлаждения и требований к качеству и безопасности, определите, сколько минут продукт должен находиться в холодной зоне (более короткое время пребывания увеличивает потенциальную производительность, но при этом должна быть достигнута заданная температура).
- Шаг 4: Определите грузоподъёмность продукта (L): Рассчитайте, сколько килограммов продукта можно разместить на квадратный метр ленты (кг/м²), учитывая плотность укладки продукта, расстояние между продуктами и высоту штабелирования.
- Шаг 5: Рассчитайте эффективную площадь ленты (A): Умножьте полезную ширину ленты на эффективную длину ленты внутри зоны замораживания, чтобы получить эффективную площадь замораживания (м²).
- Шаг 6: Применение формулы пропускной способности: Используйте формулу C = (A × L) ÷ T × 60, где A = площадь ленты (м²), L = кг/м², T = время пребывания (минуты), а C = производительность (кг/ч).
- Пример: A = 15 м², L = 10 кг/м², T = 30 мин → A×L = 150 кг; 150 ÷ 30 = 5; 5 × 60 = 300 кг/ч.
- Шаг 7: Расчет тепловой нагрузки и проверка холодопроизводительности: Преобразуйте требуемый отвод тепла в час (явное + скрытое) в холодопроизводительность (кВт или TR) и убедитесь, что испаритель/компрессор способен выдержать нагрузку.
- Шаг 8: Проверка и подтверждение распределения воздушного потока: Оцените скорость, объем и распределение воздуха, чтобы обеспечить равномерный воздушный поток; плохое распределение приводит к неравномерной заморозке и снижает фактическую производительность.
- Шаг 9: Применение поправочных коэффициентов: Введите поправочные коэффициенты, учитывающие расстояние между продуктами, их укладку в штабеля, зазоры между конвейерными лентами, потерю влаги, а также влияние открывания дверей или загрузки, чтобы скорректировать теоретическую производительность с учетом реальных условий эксплуатации.
- Шаг 10: Проведение валидации и настройки на месте: Во время пробных запусков измеряйте фактическую пропускную способность, температуру в центре продукта и качество замораживания; при необходимости корректируйте время нахождения продукта в камере, скорость ленты или загрузку и повторяйте шаги 6–9 до тех пор, пока производительность и качество не будут соответствовать требованиям.
Какие факторы снижают фактическую мощность замораживания?
Множество особенностей эксплуатации и конструкции могут снижать реальную пропускную способность спирального морозильника. Даже если номинальная производительность системы выглядит неплохо на бумаге, суровая реальность на производстве часто говорит об обратном.
1. Складирование или сгруппированное размещение продукции ограничивает поток воздуха над поверхностями. Когда изделия соприкасаются или перекрывают друг друга, холодный воздух не может проникнуть повсюду, в результате чего замораживание становится неравномерным, а время пребывания продукции в камере увеличивается. Лучше всего размещать продукцию на ленте с зазорами, но на практике это не всегда легко осуществить.
2. Толщина продукта меняет всё. Более толстые или плотные продукты дольше удерживают тепло, поэтому для охлаждения до самой сердцевины требуется больше времени. Если вы помещаете на конвейер продукты разного размера, не регулируя скорость, производительность снижается.
3. Еще одной проблемой является неравномерное распределение воздушного потока внутри спиральной камеры. Неправильная конструкция воздуховодов, засоры или отсутствие перегородок приводят к тому, что одни участки подвергаются сильному обдуванию, а другие остаются без движения воздуха. При сбалансированном воздушном потоке замораживание происходит более равномерно, и вы можете более эффективно использовать мощность морозильной камеры.
4. Накопление инея на змеевиках или стенах препятствует циркуляции воздуха и ухудшает теплоизоляцию. Регулярная разморозка помогает поддерживать циркуляцию и обеспечивать нормальный теплообмен.
5. Низкая производительность испарителя или слабая холодопроизводительность приводят к снижению температуры воздуха и замедлению отвода тепла. Возможно, уровень заправки хладагентом низкий, змеевики загрязнены или компрессор просто не справляется с нагрузкой.
6. Нестабильность подачи — например, неравномерная загрузка или поступление продукции с разной температурой — приводит к резким скачкам времени выдержки. Иногда операторам приходится замедлять конвейер, чтобы успевать обрабатывать поток, что еще больше снижает производительность.
Часто задаваемые вопросы
Какие факторы определяют время пребывания в спиральном морозильном аппарате?
Время пребывания в основном зависит от размера, веса, толщины продукта и заданной конечной температуры. Более крупные или плотные продукты просто требуют больше времени для полного замораживания.
Скорость конвейерной ленты и количество ярусов также имеют значение — от них зависит, как долго продукт находится внутри. Температура воздуха и скорость воздушного потока тоже играют важную роль, поскольку влияют на то, как быстро тепло отводится от продукта. Регулируя эти параметры, можно обеспечить эффективную заморозку без затягивания процесса.
Как загрузка конвейерной ленты может повлиять на эффективность спирального морозильника?
Нагрузка на конвейер — это просто количество продукта, которое вы загружаете на конвейер за один раз. Если вы загрузите слишком много, воздушный поток заблокируется, теплообмен замедлится, и замораживание займет больше времени.
Поддержание равномерной загрузки конвейерной ленты означает более высокое качество циркуляция воздуха по всей поверхности продукции. Если вы обеспечите стабильность и не будете перегружать оборудование, морозильная камера будет работать при более стабильной температуре, и вы будете тратить меньше энергии. Просто, но удивительно легко упустить из виду.
Можно ли увеличить производительность спирального морозильника без изменения его размеров?
Конечно, вы можете увеличить производительность, регулируя скорость воздушного потока, конфигурацию ленты и рабочую температуру, а не просто увеличивая размер морозильной камеры. Когда вы увеличиваете скорость воздушного потока с обеих сторон продукта, он охлаждается быстрее и не нужно, чтобы он находился внутри так долго.
Если использовать более тонкие слои или поэкспериментировать с расстоянием между конвейерными лентами, можно пропускать больше продукции без необходимости в дополнительном пространстве. И, честно говоря, даже простое своевременное выполнение очистки и технического обслуживания имеет большое значение — если не следить за этим, иней может незаметно накапливаться, блокировать воздушный поток и постепенно снижать производительность.