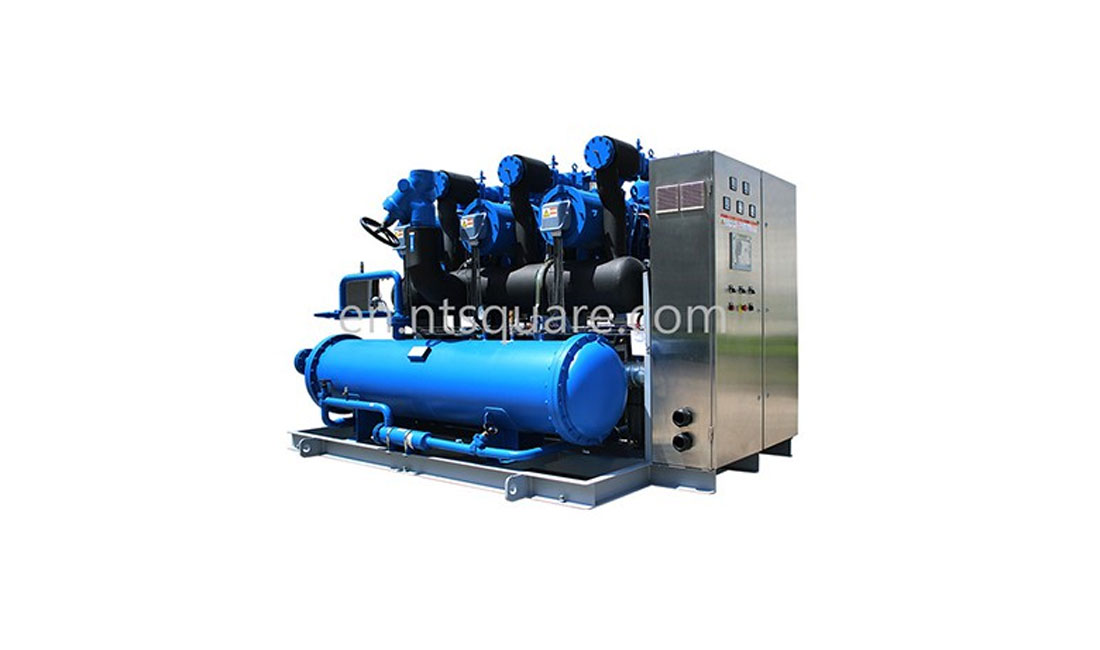
Современные системы аммиачного охлаждения разработаны с учетом требований безопасного охлаждения, высокой энергоэффективности и минимального воздействия на окружающую среду для крупных пищевых предприятий и холодильных складов. Аммиак, также известный как R-717, широко используется в промышленном охлаждении благодаря высокой теплопроводности, а также нулевому потенциалу разрушения озонового слоя и нулевому потенциалу глобального потепления.
Основываясь на опыте реализации проектов в области промышленного охлаждения и пищевой промышленности, данное руководство объясняет основные проектные решения, лежащие в основе аммиачных холодильных систем. В нем рассматриваются типы систем, компрессоры, теплообменники, методы размораживания, безопасность машинного помещения, обнаружение утечек, уменьшение заправки хладагентом, энергосберегающие системы управления, автоматизация, требования пищевой промышленности и этапы ввода в эксплуатацию. Цель руководства — помочь инженерам и эксплуатационным службам более четко оценивать аммиачные системы.
Почему аммиак превосходит синтетические хладагенты в крупномасштабном промышленном холодильном оборудовании?
Аммиак отводит больше тепла на килограмм хладагента, чем ГФУ или CO₂. Его скрытая теплота испарения достигает 1 371 кДж/кг при -33 °C. Это означает, что компрессорам требуется меньше работы для достижения той же холодопроизводительности.
В приведенной ниже таблице сравниваются аммиак и две наиболее распространенные альтернативы по ключевым эксплуатационным и нормативным показателям:
| Свойства | Аммиак (R-717) | ГФУ | CO₂ (R-744) |
| GWP | 0 | 1,000–3,900 | 1 |
| ODP | 0 | 0 | 0 |
| Типичный промышленный коэффициент производительности (COP) | 4.0–6.0 | 3.0–4.5 | 2.5–4.0 |
| Эффективность по сравнению с ГФУ | +15% | Исходный текст | Переменная |
| Риск постепенного сокращения квот | Нет | Высокий | Нет |
Первоначальная стоимость 100-тонной аммиачной системы на 15–20 % выше, чем у аналогичной системы на основе ГФУ. Однако годовые эксплуатационные расходы на 20–30 % ниже. В течение 20-летнего срока службы совокупная стоимость владения делает аммиак более выгодным выбором для большинства промышленных объектов.
Какую системную архитектуру следует выбрать для проекта аммиачной холодильной установки?
Существует четыре основных типа систем аммиачного охлаждения: с прямым расширением (DX), затопленная, с перекачкой и каскадная система NH₃/CO₂. Правильный выбор зависит от холодопроизводительности, заданной температуры, объема аммиака, который можно хранить на объекте, а также от местных нормативных требований.
В приведенном ниже списке описаны все типы оборудования и области их наилучшего применения:
- Прямое расширение (DX): Обеспечивает низкий уровень заправки аммиаком. Хорошо подходит для систем мощностью до 500 кВт. При увеличении масштаба эффективность снижается.
- Системы с затоплением: Высокий коэффициент производительности (COP). Оптимально подходит для систем мощностью свыше 500 кВт. Требуется установка сепараторов жидкости и оборудования для управления маслом.
- Перекачка (рециркуляция с помощью насоса): Перекачивает хладагент со скоростью, в 2–4 раза превышающей скорость испарения. Улучшает теплообмен в испарителе. Широко используется в контурах спиральных морозильных камер IQF.
- Каскадная система NH₃/CO₂: Аммиак используется на «теплой» стороне. CO₂ — на «холодной» стороне. Позволяет сократить заправку аммиаком на месте на 60–80 %.
Каскадная система NH₃/CO₂ всё чаще выбирается для новых предприятий пищевой промышленности, особенно на рынках со строгими нормами по заправке хладагентом на месте. Она сохраняет преимущества аммиака в плане эффективности, одновременно сокращая запасы хладагента на объекте на 60–80 %. В регионах, где ограничения на заправку менее строгие, доминирующим выбором остаются системы с прямым использованием аммиака. Оба подхода могут помочь предприятиям удержаться ниже порогового значения OSHA PSM в 10 000 фунтов (4 536 кг).
Как технические характеристики компрессора и теплообменника влияют на производительность аммиачной системы?
Тип компрессора и конструкция теплообменника определяют коэффициент производительности (COP), частоту циклов размораживания и общий заправленный объем хладагента. Эти решения должны быть приняты на этапе проектирования — их изменение впоследствии обходится дорого.
Выбор и ступенчатая организация работы компрессоров
Винтовые компрессоры с частотно-регулируемыми приводами (ЧРП) являются стандартом для крупных аммиачных систем. Они эффективно работают в диапазоне 40–100 % от номинальной мощности. При температуре ниже –30 °C двухступенчатое сжатие снижает степень сжатия на каждой ступени. Это повышает коэффициент производительности (COP) на 8–12 % по сравнению с одноступенчатыми конструкциями. Параллельная работа нескольких компрессоров увеличивает резервную мощность и позволяет операторам адаптировать производительность к фактической технологической нагрузке.
Проектирование теплообменников
Гидравлическое расширение труб обеспечивает более плотное прилегание трубы к ребристу, чем механическое расширение. Это означает более равномерную теплопередачу по всей длине змеевика. Переменный шаг ребер замедляет образование наледи на поверхностях змеевиков. Это позволяет увеличить интервал между циклами размораживания на 30 %. Ведущие производители используют программное обеспечение для моделирования теплообменников, чтобы точно настроить геометрию испарителя для каждого конкретного применения.
Выбор метода размораживания
Метод размораживания влияет на энергопотребление, продолжительность цикла и стабильность температуры продукта. Ниже перечислены три основных варианта:
- Размораживание горячим газом: Наиболее энергоэффективное решение. Идеально подходит для условий пищевой промышленности, где часто требуется размораживание.
- Размораживание водой: Короткое время цикла. Хорошо работает при больших объемах загрузки продукции.
- Электрическая разморозка: Потребляет больше всего энергии. Применимо только для небольших систем или в случаях с низкой частотой размораживания.
Как следует учитывать вопросы безопасности при проектировании аммиачных холодильных систем?
Безопасность должна быть заложена в систему с самого начала процесса проектирования. Запах аммиака становится ощутимым уже при концентрации всего 5 ppm — что значительно ниже допустимого предела воздействия по стандарту OSHA, равного 50 ppm. Это дает работникам естественное раннее предупреждение до того, как уровень воздействия достигнет опасных значений. Таким образом, работники получают раннее естественное предупреждение, которого не могут обеспечить бесцветные синтетические хладагенты.
Специально разработанные защитные слои усиливают это естественное свойство. В таблице ниже приведены все слои и требования к ним на этапе проектирования:
| Уровень безопасности | Технические требования |
| Вентиляция машинного зала | Рассчитано на удаление опасных концентраций в течение 4 минут |
| Датчики обнаружения утечек | Сигналы тревоги при 25 ppm (предупреждение), 150 ppm (тревога), 300 ppm (отключение) |
| Автоматические запорные клапаны | Автоматическое закрытие при срабатывании сигнализации |
| Чрезвычайная помощь | Вентиляционные отверстия, ведущие в водопоглощающую яму |
| Минимизация затрат | Каскадная конструкция позволяет сократить складские запасы на объекте на 60–80 % |
Снижение заправки аммиаком за счет правильного выбора архитектуры является самой эффективной стратегией снижения рисков, доступной на этапе проектирования. Уменьшение запасов на объекте также снижает расходы на страхование и упрощает оформление документации по соблюдению требований в соответствии с OSHA PSM и аналогичными национальными нормативными рамками.
Какие стратегии энергоэффективности конкретно применяются при проектировании аммиачных холодильных систем?
Эффективность аммиачных систем обеспечивается четырьмя стратегиями, применяемыми на этапе проектирования: регулирование давления с плавающей головкой, двухступенчатое сжатие, интеграция частотно-регулируемого привода (VFD) и рекуперация тепла выхлопных газов. Каждая из них направлена на различные этапы холодильного цикла.
Система регулирования давления с плавающей головкой регулирует давление конденсации в зависимости от температуры влажного термометра на улице, а не поддерживает фиксированное значение. Одно только это изменение повышает сезонный коэффициент производительности (COP) на 8–15 %. Частотно-регулируемые приводы (VFD) на компрессорах, насосах и вентиляторах сокращают потребление энергии в часы работы с частичной нагрузкой. Режим частичной нагрузки составляет 60–70 % годового времени работы на большинстве предприятий пищевой промышленности.
Система рекуперации тепла извлекает тепловую энергию из выпускных газов компрессора при температуре 70–90 °C. Предприятия могут использовать это тепло для отопления помещений, нагрева горячей воды или в контурах размораживания. Хорошо спроектированная система рекуперации тепла покрывает 15–25 % общей потребности объекта в тепловой энергии.
Как требования к системам управления и автоматизации влияют на проектирование аммиачных холодильных установок?
Архитектура системы управления должна быть определена до начала строительства. От этого зависят размещение датчиков, выбор клапанов и электрическая инфраструктура. Добавление или изменение систем управления после ввода в эксплуатацию увеличивает стоимость проекта на 30–50 %.
В современных конструкциях используются контроллеры на базе ПЛК для мониторинга нескольких температурных зон в режиме реального времени. Операторы могут видеть состояние оборудования, температуру в зонах и предупреждения о неисправностях на одном экране. Заранее заданные программы позволяют системам автоматически переключать параметры замораживания при смене типа продукта. Интеграция с системой SCADA подключает систему к платформе удаленного мониторинга, благодаря чему инженеры могут диагностировать неисправности, не выезжая на объект. Понимание Распространённые неисправности морозильных камер помогает командам действовать быстрее при срабатывании сигнала тревоги.
Профилактическое обслуживание на основе технологий Интернета вещей (IoT) отслеживает вибрацию, падение давления и ток двигателя. Системы, использующие активное профилактическое обслуживание, сокращают незапланированные простои на 25–40 % по сравнению с фиксированными графиками технического обслуживания.
Какие проектные параметры изменяются при использовании аммиачной холодильной техники в пищевой промышленности?
Системы пищевой переработки требуют гигиеничных поверхностей испарителей, стратегий размораживания, адаптированных к уровню влажности, а также холодопроизводительности, рассчитанной с учетом конкретных скоростей замораживания продуктов. Эти требования отличаются от потребностей стандартного холодильного склада.
Системы спиральных морозильных камер IQF
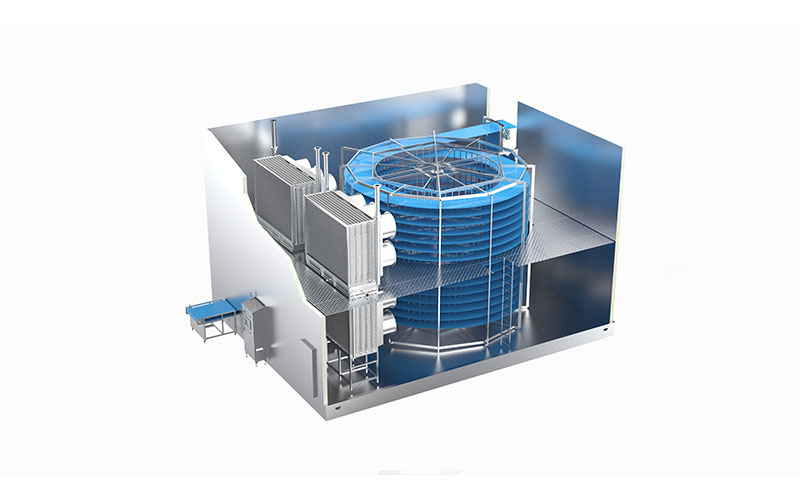
IQF спиральные морозильники Требуются температуры испарения в диапазоне от -35 °C до -40 °C. Оборудование работает в непрерывном режиме с производительностью 1–7 тонн в час. В спиральных морозильных камерах с индивидуальной заморозкой (IQF) широко используются контуры с избыточным подачей аммиака. Они обеспечивают полное смачивание поверхностей змеевиков и поддерживают стабильную температуру продукта на всем протяжении конвейерной ленты. В более крупных установках аналогичную функцию выполняют системы с полным наполнением хладагентом. Конструкция системы воздушного потока определяет, насколько равномерно холодный воздух поступает к продукту. В промышленных спиральных морозильных камерах используются различные схемы воздушного потока — горизонтальные, вертикальные или гибридные — в зависимости от типа продукта и ширины ленты. Цель состоит в том, чтобы свести к минимуму колебания температуры по всей длине ленты и уменьшить обезвоживание продукта во время цикла замораживания.
Параметры для конкретных применений по категориям продуктов питания
Каждая категория пищевых продуктов предъявляет свои требования к температуре, влажности и гигиене. В таблице ниже приведены основные конструктивные параметры для типичных задач пищевой промышленности:
| Применение | Температура системы/хранения | Основное требование к дизайну |
| Морожение морепродуктов методом IQF | -18 °C (испаритель: от -35 °C до -40 °C) | Коррозионно-стойкие покрытия; частые циклы размораживания |
| Спиральное охлаждение для хлебопекарной промышленности | От +2 °C до +10 °C | Регулирование влажности; низкоскоростной воздушный поток |
| Переработка мяса | от -18 °C до -25 °C | Гигиеничная конструкция испарителя; разделение зон в соответствии с HACCP |
| Молочные продукты | От +2 °C до +4 °C | Стабильность температуры в пределах ±0,5 °C |
| Холодильные камеры с несколькими температурными режимами | от -25 °C до +10 °C | Отдельные контуры хладагента для каждой температурной зоны |
Какие этапы ввода в эксплуатацию позволяют убедиться, что аммиачная холодильная система работает в соответствии с проектом?
Ввод в эксплуатацию подтверждает, что установленная система соответствует первоначальному проекту до начала обработки какой-либо продукции. Пропуск этапов приводит к нарушениям нормативных требований и аннулирует гарантии производителя.
Обязательная последовательность действий включает испытание под давлением, равным 1,5-кратной расчетной величине, контролируемую заправку аммиаком, калибровку заданных значений по зонам и проверку датчиков утечки на каждом пороге срабатывания сигнализации. Перед началом ввода в эксплуатацию операторы должны иметь действующие сертификаты. Все протоколы испытаний должны храниться в архиве для проведения инспекций регулирующими органами и страховых аудитов.
Часто задаваемые вопросы
Каков минимальный заряд аммиака для системы, соответствующей требованиям PSM?
Требования OSHA по программе PSM применяются, если на объекте хранится 10 000 фунтов (4 536 кг) аммиака или более. Каскадные системы NH₃/CO₂ позволяют сократить запас аммиака на объекте на 60–80 %, благодаря чему многие предприятия пищевой промышленности остаются ниже этого порога и не подпадают под полные требования программы PSM.
Как каскадная система NH₃/CO₂ позволяет сократить запасы аммиака на объекте?
В каскадной системе аммиак циркулирует исключительно в контуре машинного помещения с высокой температурой. Распределение хладагента по производственному цеху осуществляется с помощью CO₂. Это позволяет ограничить нахождение аммиака одним контролируемым пространством, исключая прокладку трубопроводов с хладагентом через производственные и складские зоны.
Какие стандарты IIAR регулируют проектирование машинных залов для аммиачных холодильных установок?
Стандарт IIAR 2 устанавливает требования к оборудованию, проектированию и монтажу замкнутых аммиачных систем. Стандарт IIAR 6 регулирует вопросы осмотра, испытаний и технического обслуживания. Оба стандарта определяют нормы вентиляции, расположение датчиков и требования к системам аварийного оповещения для машинных залов.
Какой коэффициент производительности (COP) достигает современная система спиральных морозильных камер на аммиаке при температуре -35 °C?
Двухступенчатая аммиачная система, обслуживающая спиральную морозильную камеру при температуре испарения -35 °C, обеспечивает коэффициент производительности (COP) на уровне 2,0–2,8. Частотно-регулируемые приводы (VFD) и регулирование давления с плавающей головкой поддерживают производительность вблизи верхней границы этого диапазона при изменяющихся условиях окружающей среды.
Могут ли системы на основе аммиака обеспечивать тепло для отопления помещений предприятия?
Температура газа на выходе из компрессора в аммиачных системах достигает 70–90 °C. Это тепло может использоваться для отопления помещений, подготовки технологической горячей воды и размораживания. Правильно спроектированная система рекуперации тепла покрывает 15–25 % общей потребности объекта в тепловой энергии.