Karides IQF dondurma, işleyicilerin her bir karides parçasını ayrı ayrı dondurmasına, dokuyu korumasına ve verim kaybını azaltmasına yardımcı olur. Çoğu karides üretim hattında, bir IQF tünel dondurucu, soğuk hava, bant hızı, hava akışı ve kalma süresi ile dondurma hızını kontrol eder. Bu faktörler, buz kristali boyutunu, damlama kaybını, buz kaplamayı, kaplama kalitesini ve nihai çekirdek sıcaklığını etkiler.
Deniz ürünleri dondurma ekipmanları ve işleme hattı deneyimlerine dayanan bu kılavuz, tünel IQF dondurmanın nasıl çalıştığını ve tesislerin sonuçları nasıl iyileştirebileceğini açıklamaktadır. Kılavuzda, çiğ, pişmiş, pane ve kabuklu karidesler için karides hazırlığı, besleme sıcaklığı, hava sıcaklığı, hava hızı, bant yüklemesi, bant türü, glazürleme (buz kaplama), paketleme, soğuk hava deposu, hijyenik tasarım, yaygın kusurlar ve kalite kontrolleri ele alınmaktadır.
Karides için IQF Tünel Dondurma Nedir ve Neden Verim ve Doku Açısından En Üst Sınırı Belirler?
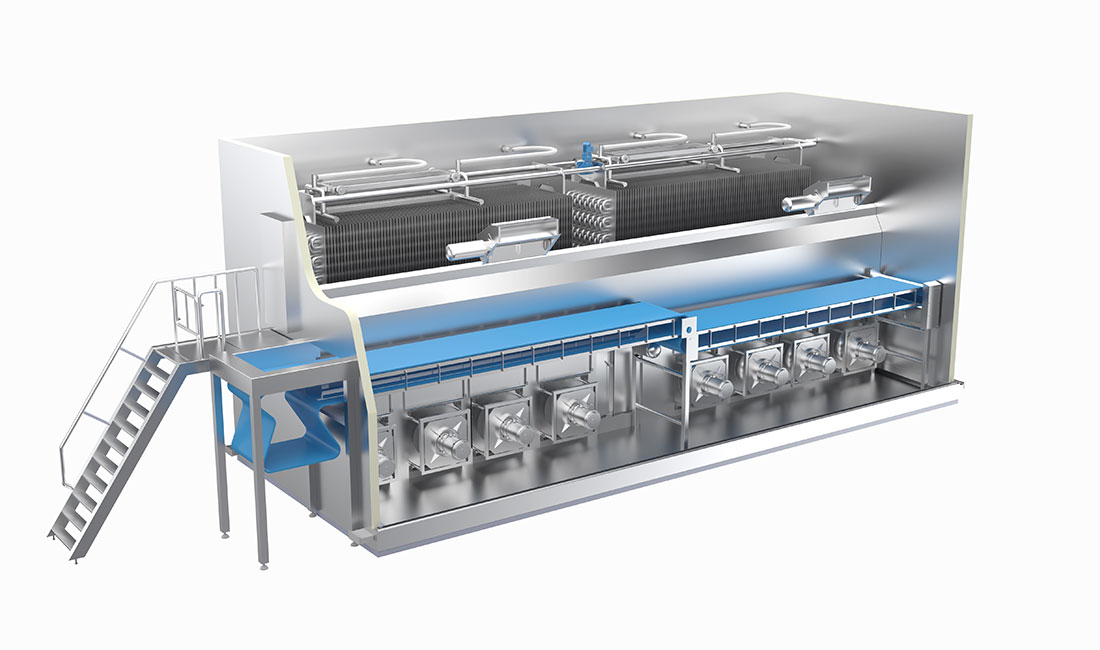
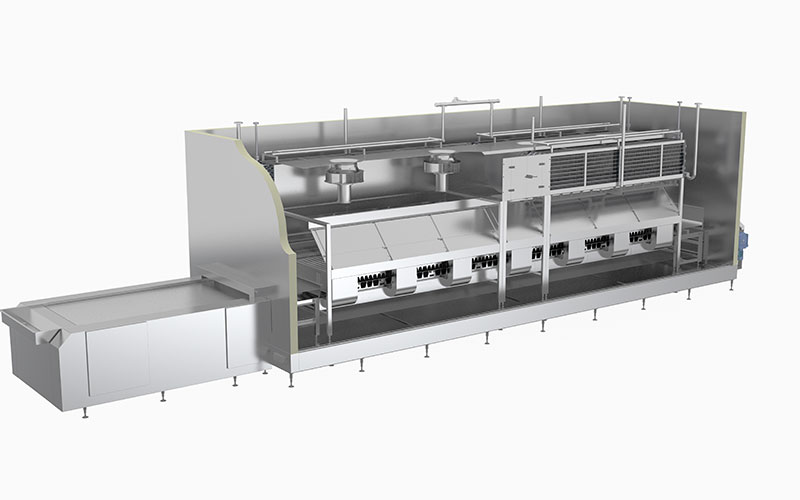
IQF tünel dondurma işlemi, karidesleri düz bir konveyör üzerinde −35 °C ile −40 °C arasında tutulan soğuk hava odasından geçirir. Her bir parça, boyutuna bağlı olarak 3 ila 15 dakika içinde ayrı ayrı dondurulur. Sürekli tünel düzeni, girişten çıkışa kadar dondurma hızını kontrol eder; bu da hem geri kazanılan verim hem de çözülme sonrası doku açısından üst sınırı belirler.
Tünel Dondurucular, Spiral Dondurucular ve Akışkan Yataklı Donduruculardan Nasıl Farklıdır?
Toplu şok dondurmanın aksine, tünel ürünü hareket halinde tutar, böylece her karides neredeyse aynı soğuk hava profiline maruz kalır. Spiral donduruculardan farklı olarak, tünel ürünlere temiz ve düz bir yol sağlar — bu, istiflenmiş bir bant üzerinde deforme olabilecek kaplamalı veya sert ürünler için çok değerlidir. Küçük parçacıkları yukarı doğru hava akımında kaldıran akışkan yataklardan farklı olarak, tüneller daha geniş bir karides şekil ve boyut yelpazesini kabul eder. Ekipman sınıflarını karşılaştıran işleyiciler için, Square Technology tünel dondurucu serisi Esneklik ve homojen dondurma arasındaki bu dengeye odaklanır.
Teknik detaylara girmeden önce, üretim hattının başından sonuna kadar genel bir bakış atmak faydalı olacaktır. Tipik bir IQF karides üretim hattı sekiz aşamadan geçer ve tünel dondurucu bu sürecin merkezinde yer alır:
| Aşama | Amaç | Tipik Sıcaklık |
| Yıkama | Yüzeydeki kalıntıları ve ince parçacıkları temizleyin | Oda sıcaklığında / soğutulmuş su |
| Sınıf | Tekdüze dondurma için karides kalibresine göre sıralayın | Soğutulmuş |
| Bağırsak temizleme | Sindirim kanalını çıkarın (çiğ karides hatları) | 0–4 °C |
| Pişirin (isteğe bağlı) | Pişirilmiş veya pane edilmiş ürünler için | 85–95 °C |
| Soğutma | Çekirdek sıcaklığını besleme sıcaklığına düşürün | 0–4 °C |
| IQF Tünel | Her parçayı ayrı ayrı dondurun | −35 ila −40 °C |
| Buz kaplama | Yüzeyde koruyucu bir buz tabakası oluşturun | 0–2 °C su |
| Paket | Nem bariyerli torbalama ve kutulama | −18 °C'nin altında |
Pişirme aşaması yalnızca pişirilmiş, pane edilmiş veya katma değerli ürünler için geçerlidir. Çiğ IQF hatları, damar temizleme aşamasından doğrudan soğutma aşamasına geçer. Yolu ne olursa olsun, tünel dondurucu, önceki aşamalarda elde edilen kalitenin nihai ambalajda korunup korunmayacağını belirleyen aşamadır.
Buz Kristallerinin Boyutu Neden Karidesin Dokusunu ve Damlama Kaybını Belirler?
Hızlı dondurma, kas liflerini ve protein yapısını koruyan küçük hücre içi buz kristalleri oluşturur. Yavaş dondurma ise hücre zarlarını yırtan ve miyofibriler proteinleri denatüre eden büyük hücre dışı kristaller oluşturur; bu da karidesin su tutma kapasitesini düşürür.
Tünel dondurucular, bu sonucu üç faktör aracılığıyla kontrol eder:
- hava hızı
- hava sıcaklığı
- kalma süresi
Neden Kritik Bölge En Önemlidir?
En fazla hasarın meydana geldiği aşama, genellikle kritik bölge olarak adlandırılan −1 °C ile −5 °C arasındadır. İyi tasarlanmış bir tünel, ürünü bu bölgeden 30 dakikadan daha kısa sürede, genellikle de 15 dakikadan daha kısa sürede geçirir. Karides bu bölgeden hızlı bir şekilde geçtiğinde, hücre zarları bozulmaz. Bu nedenle, çözülme sonrası damlama kaybı, dondurma kalitesini ölçen en net tek test haline gelir — Daha yüksek damlama kaybı, neredeyse her zaman daha yavaş bir dondurma hızına işaret eder.
Hangi Karides Ürünleri Tünel IQF Dondurmaya En Uygun?
Tünel dondurucular, karideslerin şekli düz, ince, sert veya kaplamalı olduğunda varsayılan tercihtir. Tipik kullanım alanları arasında kelebek kesim karides, tempura, pane karides, şiş karides ve şeklini koruması gereken kabuklu çeşitler bulunur. Düz konveyör, kaplamanın çatlamasını önler ve açık hava akışı, her yüzeyin soğuk hava akımına maruz kalmasını sağlar. Aşağıdaki tablo, yaygın karides ürün türlerinin her biri için hangi tünel formatının en iyi sonucu verdiğini göstermektedir.
| Karides Ürünü | Önerilen Tünel Tipi | Temel Neden |
| Kelebek şeklinde kesilmiş / şişlenmiş | Çarpma örgülü bant | Yüksek hızlı püskürtme jetleri, ince kesitleri dakikalar içinde dondurur |
| Pane edilmiş veya tempura | Çarpma plakalı bant | Katı kayış, kaplamanın dökülmesini önler |
| Kabuklu, başlı | Geleneksel ağ tüneli | Hafif hava akışı, antenleri ve renkleri korur |
| Soyulmuş çiğ (büyük adet) | Geleneksel ağ tüneli | Düzensiz şekiller üzerinde bile eşit hava akışı |
Karides tünele girmeden önce verim sınırını belirleyen ön dondurma faktörleri nelerdir?
En iyi tünel dondurucu bile, önceki aşamalarda yapılan hataları telafi edemez. Verim, büyük ölçüde tür, tazelik, ıslatma protokolü ve besleme bandındaki karideslerin sıcaklığına bağlıdır.
Tür ve Islatma Sürecinin Nihai Verimi Nasıl Etkilediği
Türler, aynı soğuk hava profili altında farklı davranışlar sergiler. Vannamei karidesi, orta düzeyde nem içeriği sayesinde öngörülebilir şekilde donar. Genellikle daha büyük boyutta olan siyah kaplan karidesi, çekirdeğin kritik bölgeyi geçmesini sağlamak için biraz daha uzun kalma süresine ihtiyaç duyar. Daha yumuşak kas dokusuna ve daha yüksek otolitik enzim aktivitesine sahip Arjantin kırmızı karidesi ise, doku bozulmasını önlemek için daha kısa maruz kalma süresinden fayda sağlar.
Islatma protokolü de en az bu kadar önemlidir. Sodyum tripolifosfat, su tutma kapasitesini artırmak için uzun süredir kullanılmaktadır, ancak günümüzde giderek daha fazla alıcı fosfat içermeyen işlemler talep etmektedir. Melanoz da kontrollü sülfit dozajı ile üretim sürecinin başlarında önlenmelidir, çünkü hiçbir dondurucu bu durumu tersine çeviremez. Son olarak, Tünele giren karidesler 0–4 °C'ye soğutulmalıdır. Besleme sıcaklığının yüksek olması, dondurucuyu aşırı yüke maruz bırakır ve kalma süresini güvenli olan iki saatlik eşiğin ötesine uzatır.
Tünel İçindeki Hangi Parametreler Karides Verimini ve Dokusunu Korur?
Sektör uygulamaları, çekirdek sıcaklığının kritik bölgeyi iki saatten daha kısa sürede geçmesini gerektirir ve tünel IQF hatları bunu rutin olarak 10 ila 15 dakika içinde başarır.
Bu hedefin gerçekleştirilip gerçekleştirilmediğini dört parametre birlikte belirler:
- hava sıcaklığı
- hava hızı
- kalma süresi
- kayış konfigürasyonu
İlk üçü dondurma hızını kontrol eder; dördüncüsü ise ürün ayrışmasını ve kaplamanın bütünlüğünü kontrol eder.
Hava Akışı, Sıcaklık ve Kalma Süresinin Birlikte Nasıl Çalıştığı
Çarpma tasarımları için −35 °C ile −40 °C arasındaki hava sıcaklığı ile saniyede 10 ila 30 metre arasındaki hava hızı (geleneksel tünellerde saniyede 5 ila 10 metre), her bir karidesin içinden ısıyı, hücre içinde küçük buz kristalleri oluşacak kadar hızlı bir şekilde dışarı atar. Kalma süresi, karideslerin boyutuna uygun olmalıdır — çok kısa süre, karidesin iç kısmının sıcak kalmasına neden olur; çok uzun süre ise enerji israfına yol açar ve yüzeyi sertleştirir. Aşağıdaki tablo, iyi ayarlanmış bir IQF tünelinde karidesler için tipik dondurma sürelerini göstermektedir.
| Karides Sayısı (pound başına) | Yaklaşık Ağırlık | Tipik Kalma Süresi |
| U-15 | 30+ g | 12–15 dakika |
| 21/25 | 18–22 g | 8–12 dakika |
| 31/40 | 11–14 g | 6–9 dakika |
| 41/50 | 9–11 g | 5–7 dakika |
Bant yükleme yoğunluğu bu parametreler arasında olmalıdır. Karidesler çok sıkı istiflenirse, soğuk hava tabakanın ortasına ulaşamaz ve bazı parçalar sadece kısmen donmuş olarak çıkar. Çok seyrek yüklenirse, boş bant alanı nedeniyle enerji israfı olur.
Kayış Tipinin Görünüm ve Verimi Neden Etkilediği
Konveyör bandı seçimi, ürünlerin ayrılmasını, kaplamanın tutunmasını ve görsel kaliteyi doğrudan etkiler:
- Hasır bant: Soyulmuş çiğ, PUD ve kabuklu gevşek karidesler için idealdir. Soğuk hava alttan akar, bu da yüzey temasını en üst düzeye çıkarır ve parçaların birbirinden ayrılmasını sağlar.
- Plakalı konveyör: Pane edilmiş, kızartma hamuruyla kaplanmış veya tempura kaplamalı karidesler için idealdir. Sağlam yüzey, kaplama kırıntılarının aşağıya düşmesini önler ve hassas katmanları doğrudan hava akımının zarar vermesinden korur.
- Paslanmaz çelik yapı: Kayış tipinden bağımsız olarak, buz kaplama suyu, tuzlu su ve temizlik kimyasallarından kaynaklanan korozyona karşı direnç sağlamak için gereklidir.
Tünelden Çıkan Karidesler Nasıl Buzla Kaplanmalı, Paketlenmeli ve Depolanmalıdır?
Karidesler, çekirdek sıcaklığı −18 °C'ye ulaştığında tünelden çıkarılır ve hemen ardından glazaj işlemine tabi tutulur. Glazaj işleminde her bir parça, 0–2 °C sıcaklığında tutulan suya daldırılır ve hedef pazara ve etiketleme kurallarına bağlı olarak ürün ağırlığının yüzde 5 ila 20'si oranında koruyucu bir buz tabakası oluşur.
Glazeleme işleminden sonra karidesler, süblimasyonu engellemek üzere tasarlanmış nem bariyerli ambalajlara aktarılır. Soğuk hava deposu, dağıtım süreci boyunca −18 °C veya daha düşük bir sıcaklıkta tutulmalıdır. Zaman-Sıcaklık-Tolerans verilerini takip eden işleyiciler, nakliye sırasında meydana gelen her kısa süreli ısınma olayının raf ömrü eğrisinin geri kalanını olumsuz etkilediğini bilir. Bu nedenle, tünel çıkışı genellikle doğrudan daha sıcak sevk alanlarına gönderilmek yerine, sertleştirme dondurucuları ve yalıtımlı soğuk hava depolarıyla eşleştirilir.
Bir Tünel IQF Dondurucu, Tam Bir Karides İşleme Hattına Nasıl Entegre Edilir?
Bir tünel dondurucu nadiren tek başına çalışan bir makinedir. Tünel dondurucu, üretim sürecinin başındaki soğutma veya pişirme aşamaları ile sonundaki glazürleme (buz kaplama), tartma ve paketleme aşamaları arasında yer alır. Soğutma kapasitesi, üretim hacmiyle eşleşmelidir; aksi takdirde tünel, tüm soğuk zinciri bozan bir darboğaz haline gelir.
Çiğ karides için, üretim sürecinin başlangıç aşaması yıkama, sınıflandırma, damar temizleme ve ön soğutmayı içerir. Pişmiş veya pane karides için, tünelin önünde bir sürekli pişirici ve soğutucu bulunur; bu sayede besleme sıcaklığı yaklaşık 4 °C'ye düşürülür. Son aşamada, tünel, glazürleme tankları, metal dedektörleri ve perakende paketleme makineleriyle senkronize çalışır.
Tünel Dondurucunun Hijyenik Tasarımı Neden Verim ve Gıda Güvenliğini Etkiler?
Yapışkan çiğ karidesler, tünel dondurucularda kayışlar, damlama tepsileri ve hava devrelerinde biyofilm birikmesine neden olur. Herhangi bir çapraz bulaşma olayı, işleyicileri partileri sınıf düşürmeye veya imha etmeye zorlayabilir — bu da tam anlamıyla bir verim kaybıdır. Modern tünel dondurucuları tercih etmek bu sorunu Açık çerçeveli paslanmaz çelik yapı, Yerinde Temizleme (CIP) püskürtme çubukları ve iç kısma tam erişim sağlayan çıkarılabilir paneller sayesinde çözer.
Hijyenik tasarım üç pratik fayda sağlar:
- Temizlik döngülerini kısaltarak haftalık efektif üretim saatlerini artırır;
- Mikrobiyal yükü azaltarak raf ömrünü uzatır
- Bu, ürün kalitesinin düşmesini önler ve dolayısıyla kullanılabilir verimi doğrudan korur.
Tünel Dondurulmuş Karideslerde Hangi Kalite Kusurları Görülür ve Bunlar Nasıl Teşhis Edilir?
En yaygın kalite kusurları, tünel içindeki tek bir düzeltici eyleme net bir şekilde karşılık gelir. Bu sinyalleri okuyabilen operatörler, sorunları günler yerine saatler içinde giderir.
Tabloda tünel dondurucuda dondurulmuş karideslerdeki kalite kusurları ve çözümleri gösterilmektedir:
| Hata | Muhtemel Temel Neden | İlk Düzeltme |
| Topaklanma | Kayış aşırı yüklenmiş veya hava akışı engellenmiş | Bant yükünü azaltın, hava sızdırmazlıklarını kontrol edin |
| Dondurucu yanığı | Glazür tabakasında bozulma veya ambalaj sızıntısı | Glazürleme oranını yeniden ayarlayın, contaları kontrol edin |
| Kaplama dökülmesi | Ürün için yanlış konveyör tipi | Plaka kayışına geçin |
| Kauçuk benzeri doku | Dondurma hızı çok yavaş | Hava hızını artırın, kalma süresini kısaltın |
| Aşırı damlama kaybı | Besleme sıcaklığı çok yüksek | Ön soğutma aşamasını ekleyin, önceki aşamadaki devir teslimini kontrol edin |
Yüksek Verimli Karides Tünel IQF Hattı Pratikte Nasıl Görünür?
Tipik bir referans proje — NH3/CO2 kademeli soğutma sistemli çarpma tüneli kullanan, saatte 2.000 kg kapasiteli pane vanamei hattı — %1,5'in altında damlama kaybı, %8'in altında buz kaplama oranı ve 10 dakika içinde −18 °C'lik çekirdek sıcaklığı sağlar. Bu konfigürasyonun yatırım geri dönüş süresi, yerel enerji maliyetlerine ve ürün karışımına bağlı olarak genellikle 18 ila 30 ay arasında gerçekleşir. Başarı göstergeleri günlük olarak takip edilir: damlama kaybı, buz kaplama yüzdesi, kalma süresi, çekirdek sıcaklığı ve dondurulmuş ürünün kilogramı başına enerji tüketimi.
Sıkça Sorulan Sorular
Karides için tünel dondurucu, spiral dondurucudan daha mı iyidir? Tünel dondurucular ince, sert veya kaplamalı karidesler için uygundur; spiral dondurucular ise dikey alanın sınırlı olduğu yerlerde büyük hacimli ürünler için uygundur.
21/25 kalibreli ürünler için tünel IQF dondurma işlemi ne kadar sürer? Düzgün ayarlanmış bir çarpma tünelinde 8 ila 12 dakika arasında.
Çiğ ve pişmiş karidesler aynı tünel dondurucuyu kullanabilir mi? Evet, tünelin ayarlanabilir bant hızı, hava akışı ve sıcaklık ayar noktaları varsa ve hijyen protokolleri üretim serilerini birbirinden ayırıyorsa.
Tünel dondurucuda dondurulmuş karidesler neden birbirine yapışır? Genellikle bu durum, konveyör bandına çok yoğun yükleme yapılması veya konveyör bandının altındaki hava akışının kısmen engellenmesi nedeniyle meydana gelir.
Tünel dondurucuda dondurulmuş karidesler nasıl çözülmelidir? Yavaşça, soğutma altında veya soğuk akan su altında çözdürün; asla ılık suda çözdürmeyin.